
Meulage et polissage de l’inox
Choisissez votre opération et trouvez les bons abrasifs pour l’inox, expliqués étape par étape. De l’élimination de la soudure à une finition miroir.
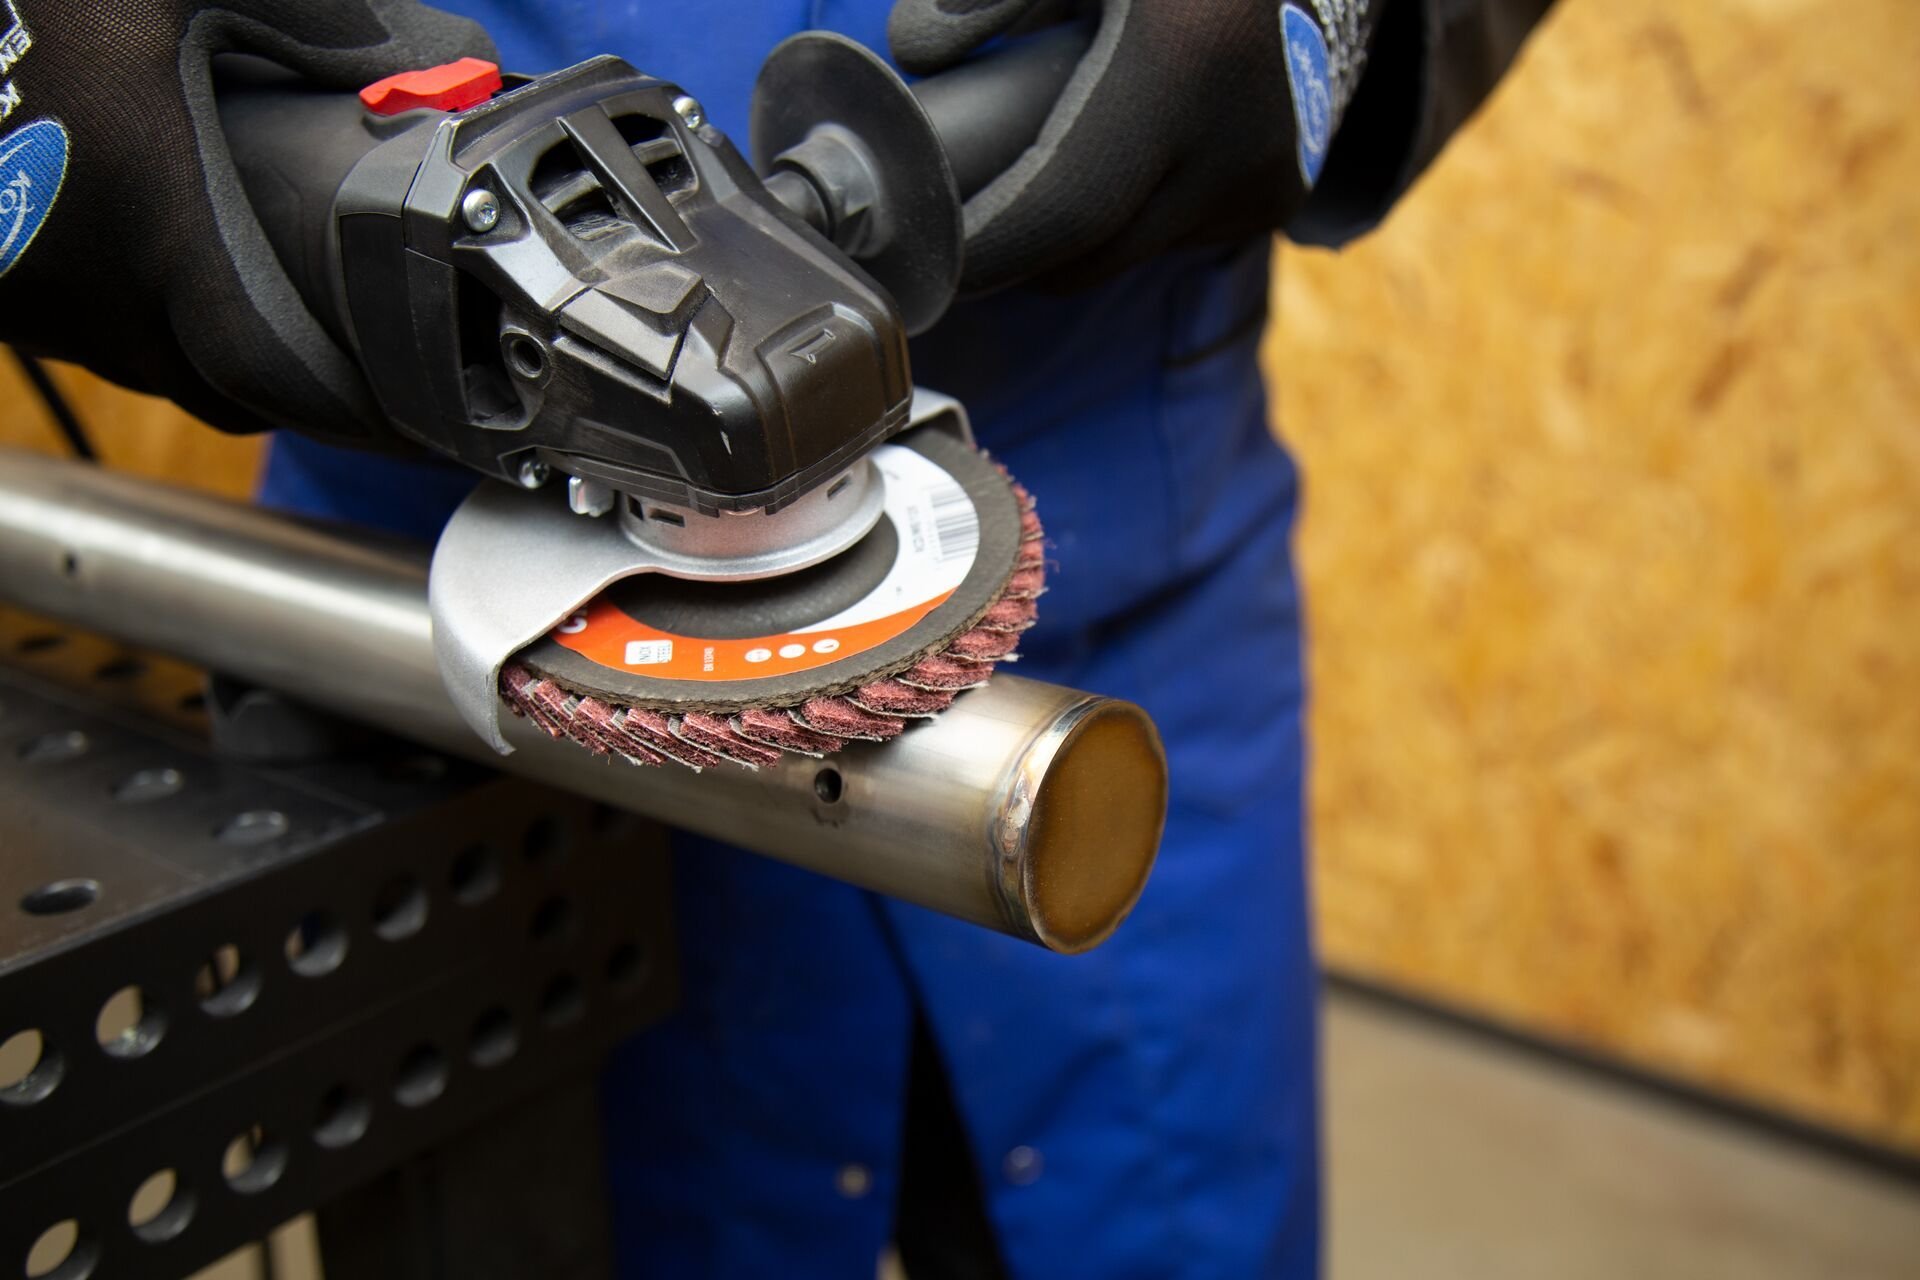
Élimination des soudures
Meuler la soudure à plat sans colorer l’inox ni l’entamer trop profondément.
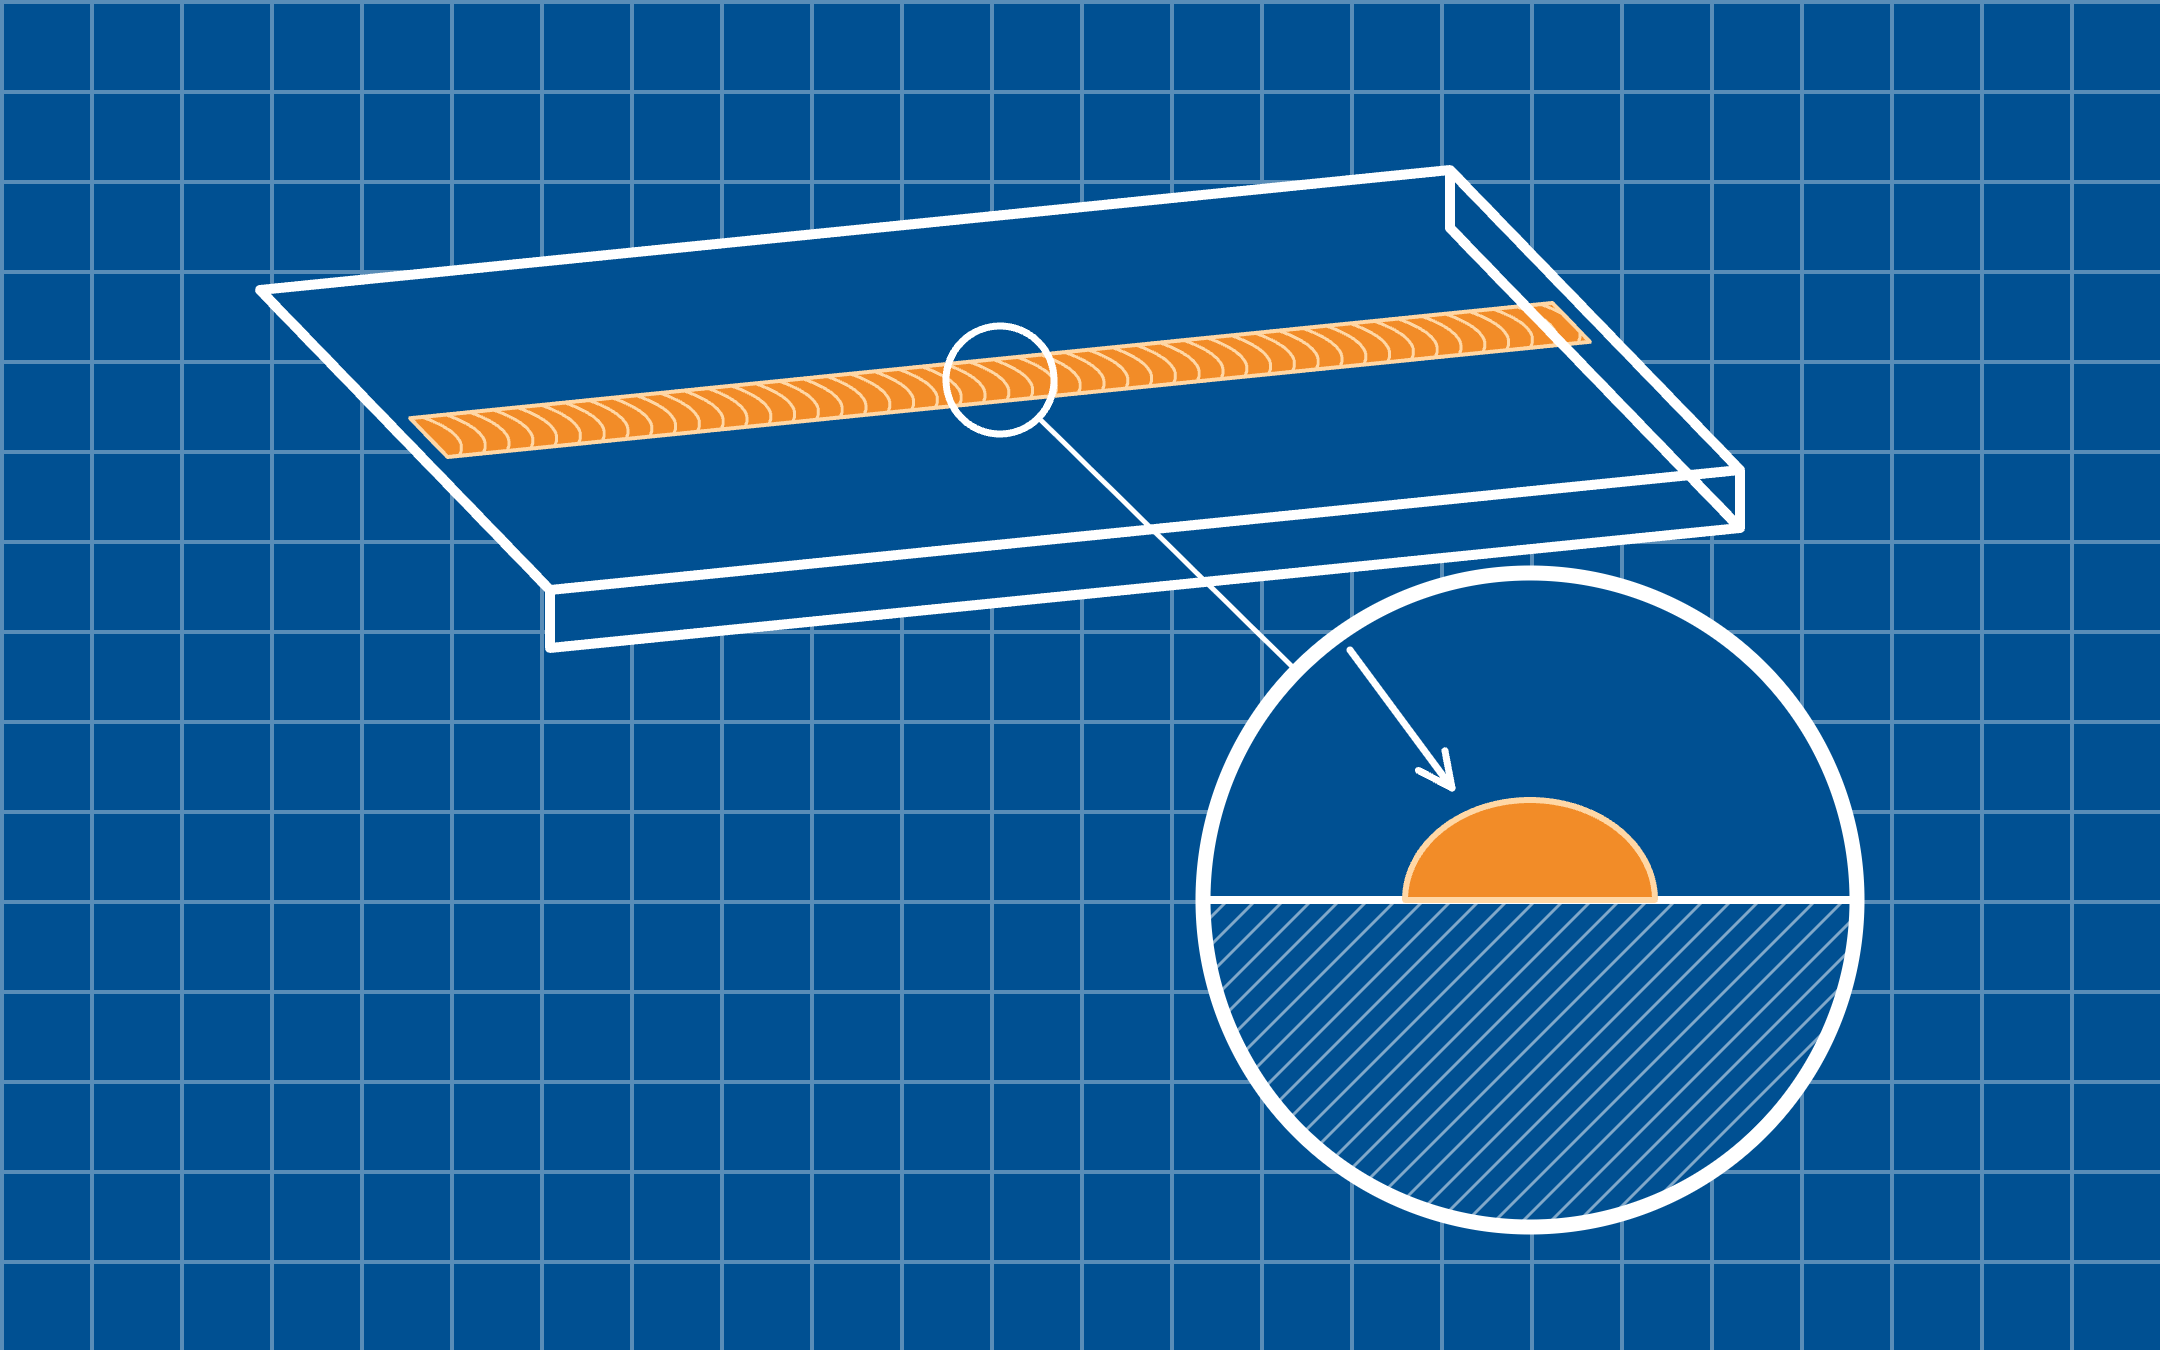
Éliminer une soudure TIG sur une pièce plane
Enlèvement rapide sur les tôles et les pièces planes, à froid et sans rayures profondes.
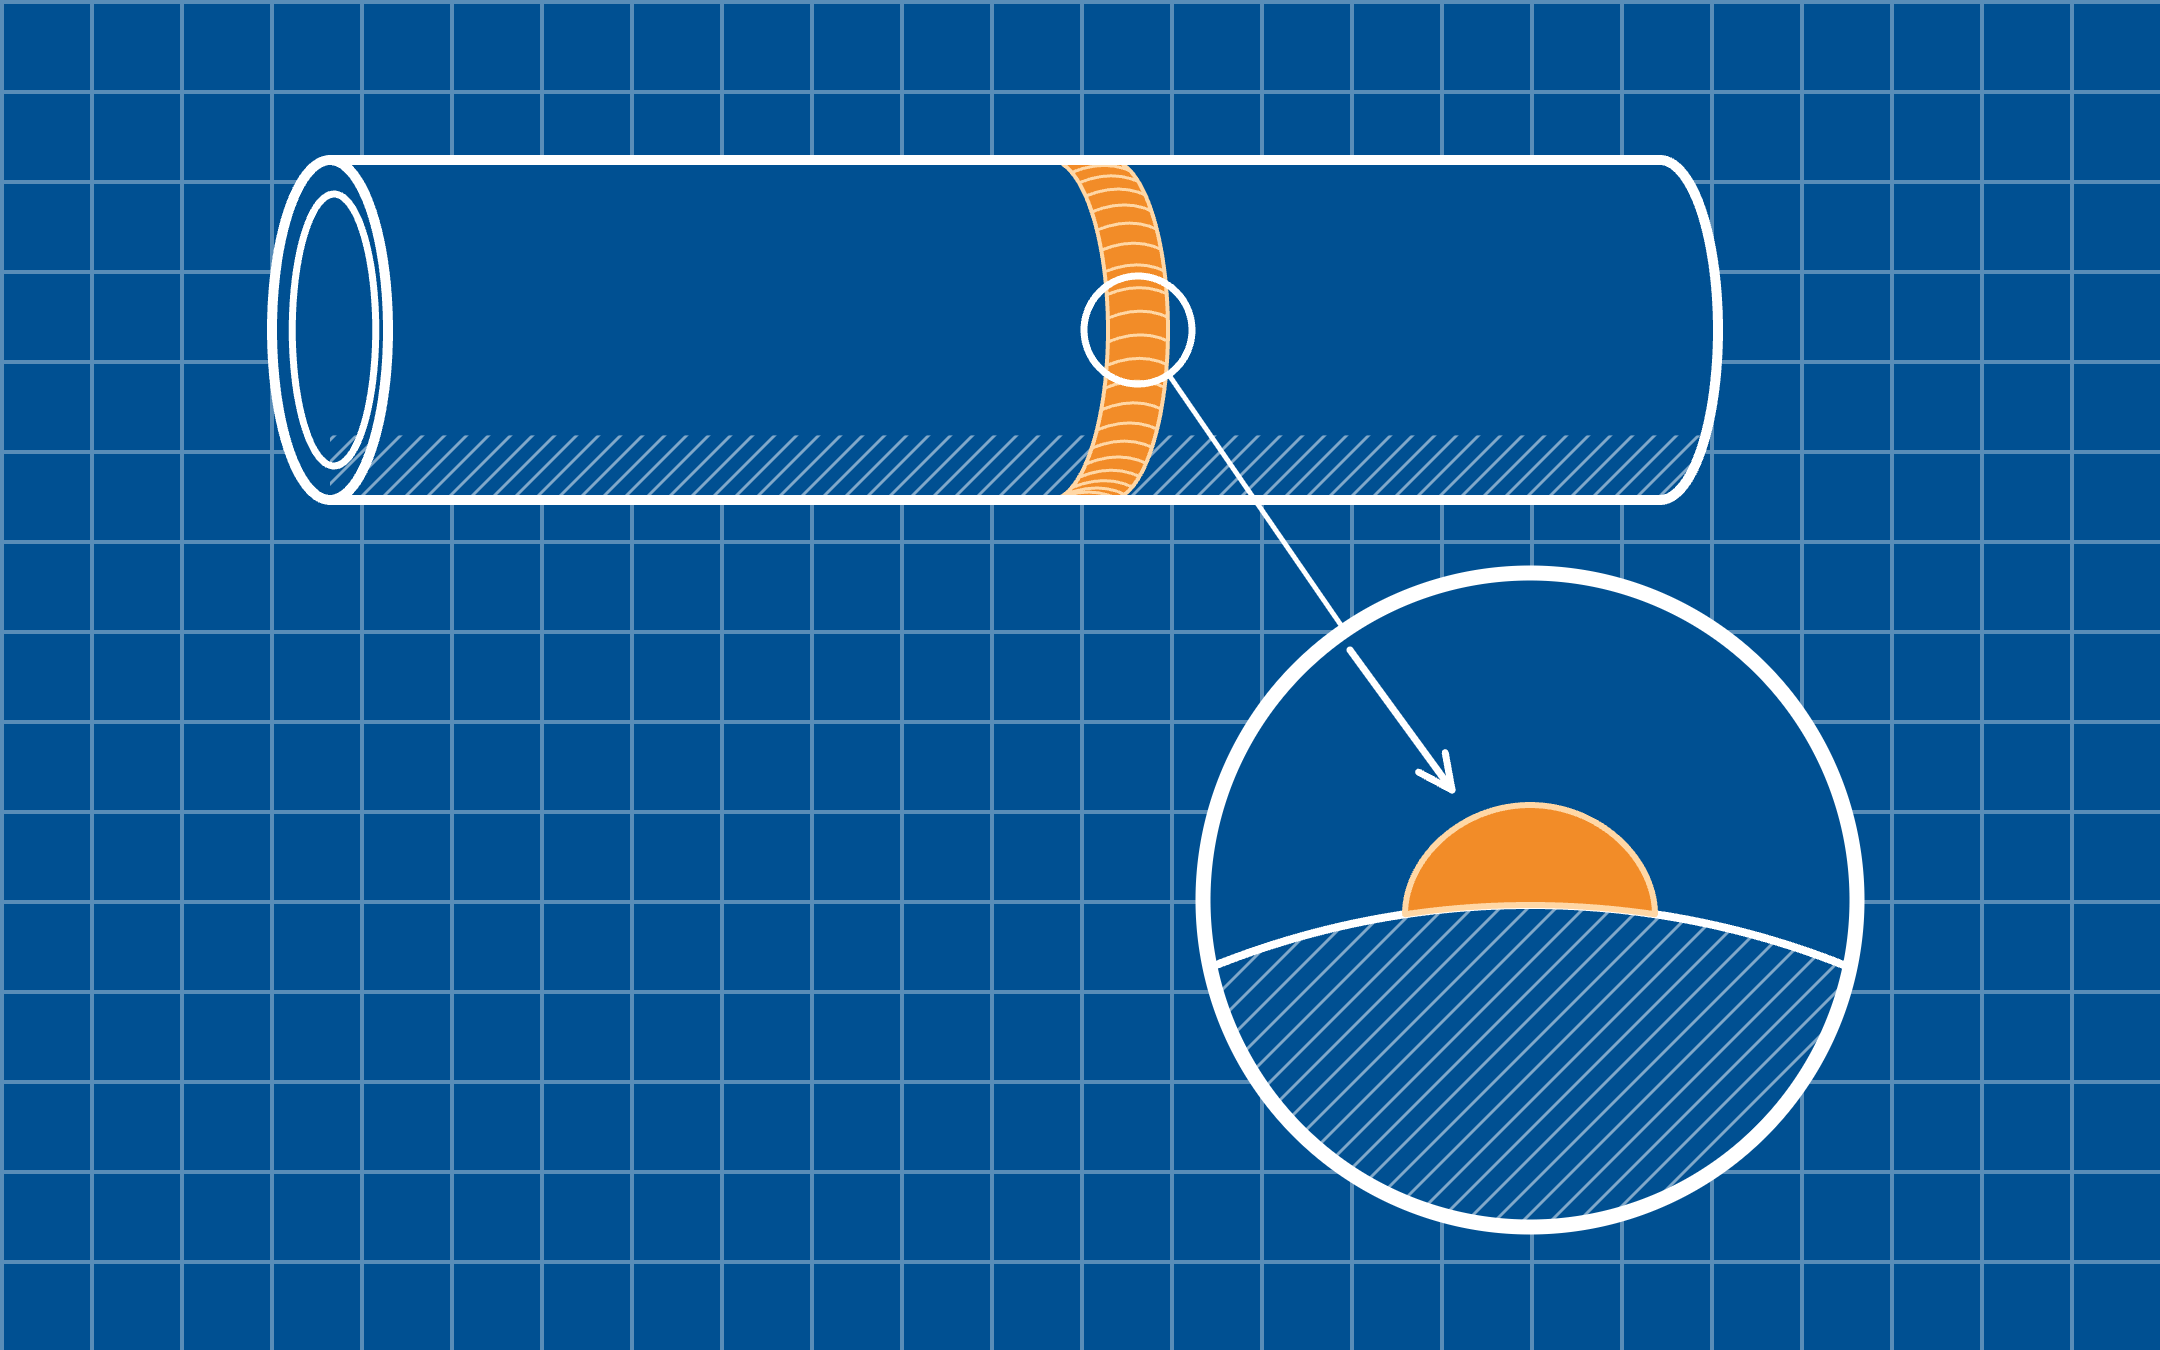
Éliminer une soudure TIG sur une pièce ronde
Pour les tubes et les profilés ronds. Le disque suit la courbure, sans méplats.
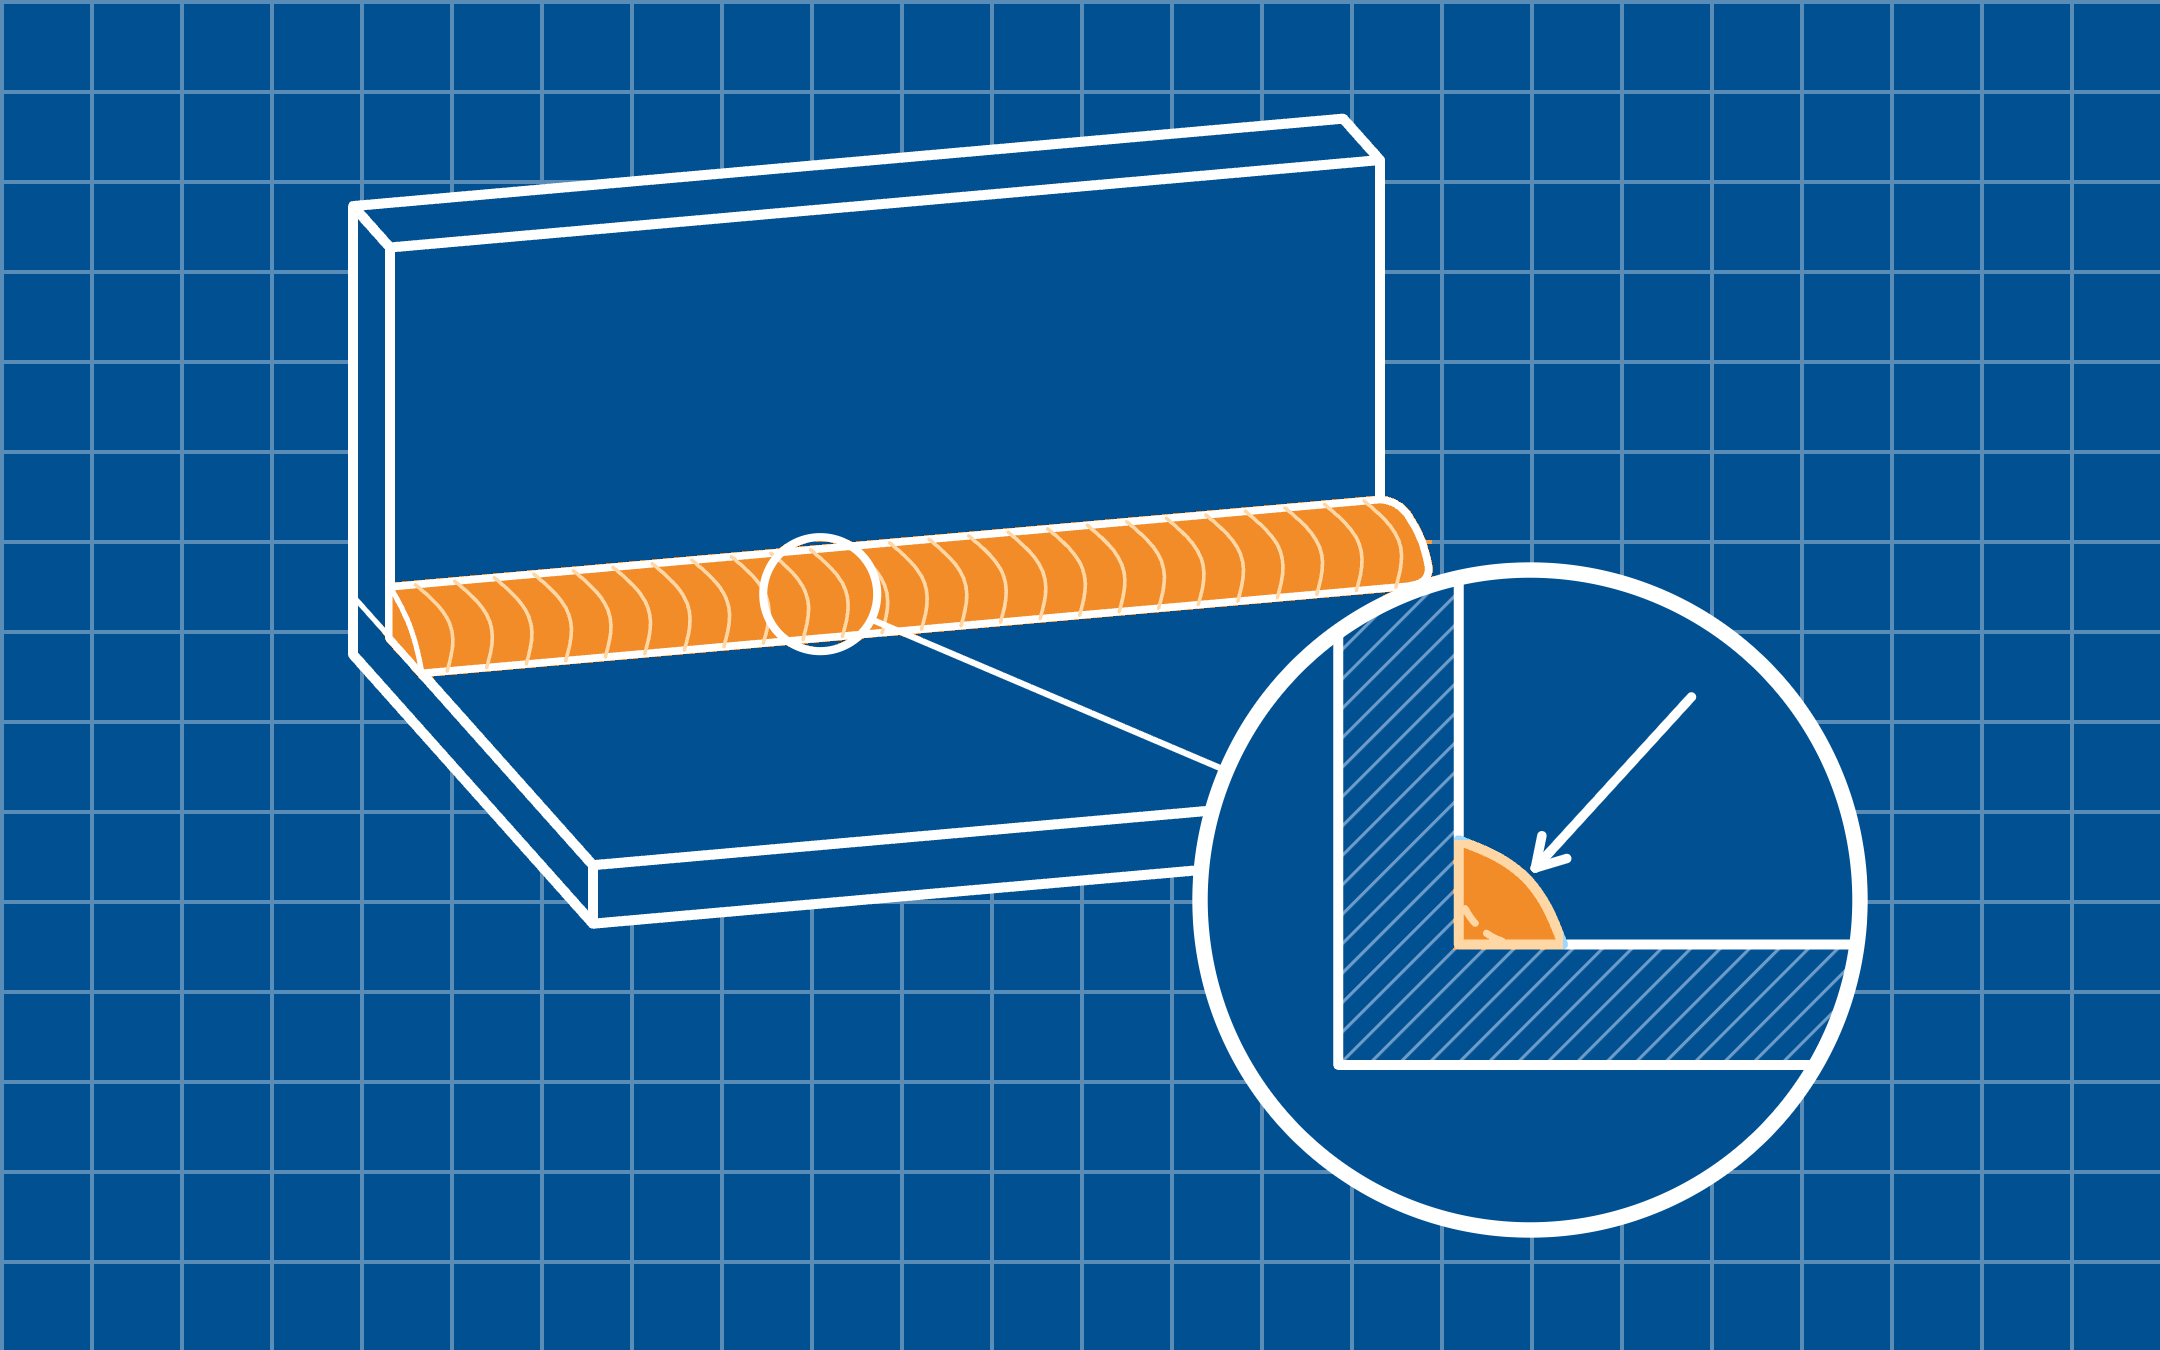
Éliminer une soudure TIG dans un angle intérieur
Pour les angles difficiles d’accès, avec une solution par épaisseur de soudure.
Reprise et nettoyage
Éliminer les rayures, les bavures et la coloration avant de commencer la finition.
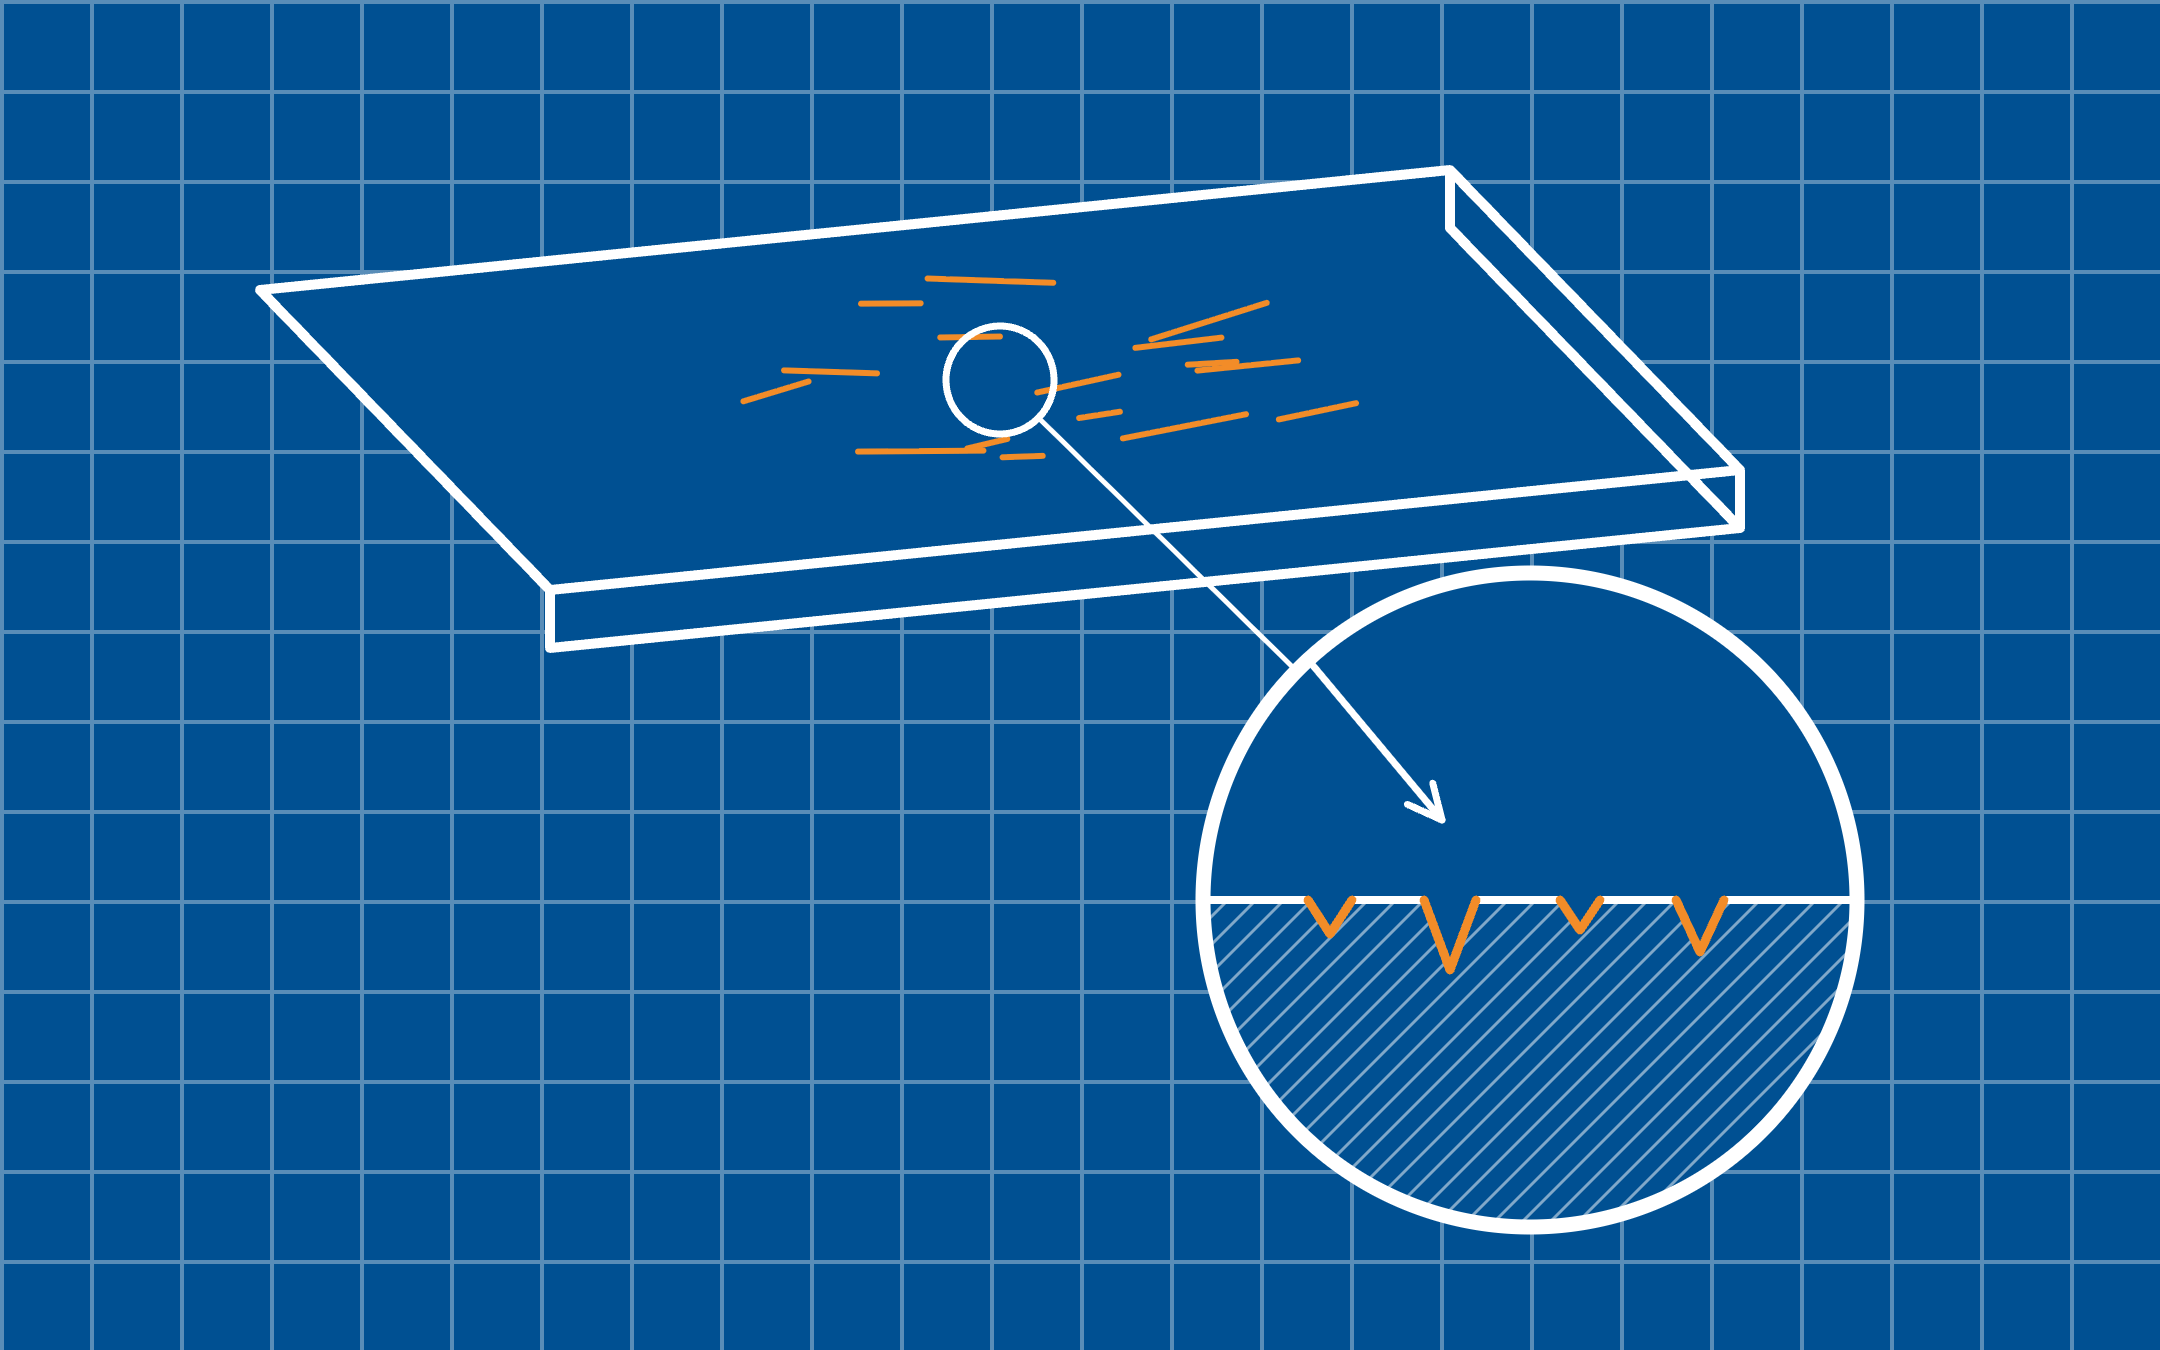
Éliminer les rayures sur une pièce plane
Éliminez uniformément les rayures et les dommages sur les pièces planes.
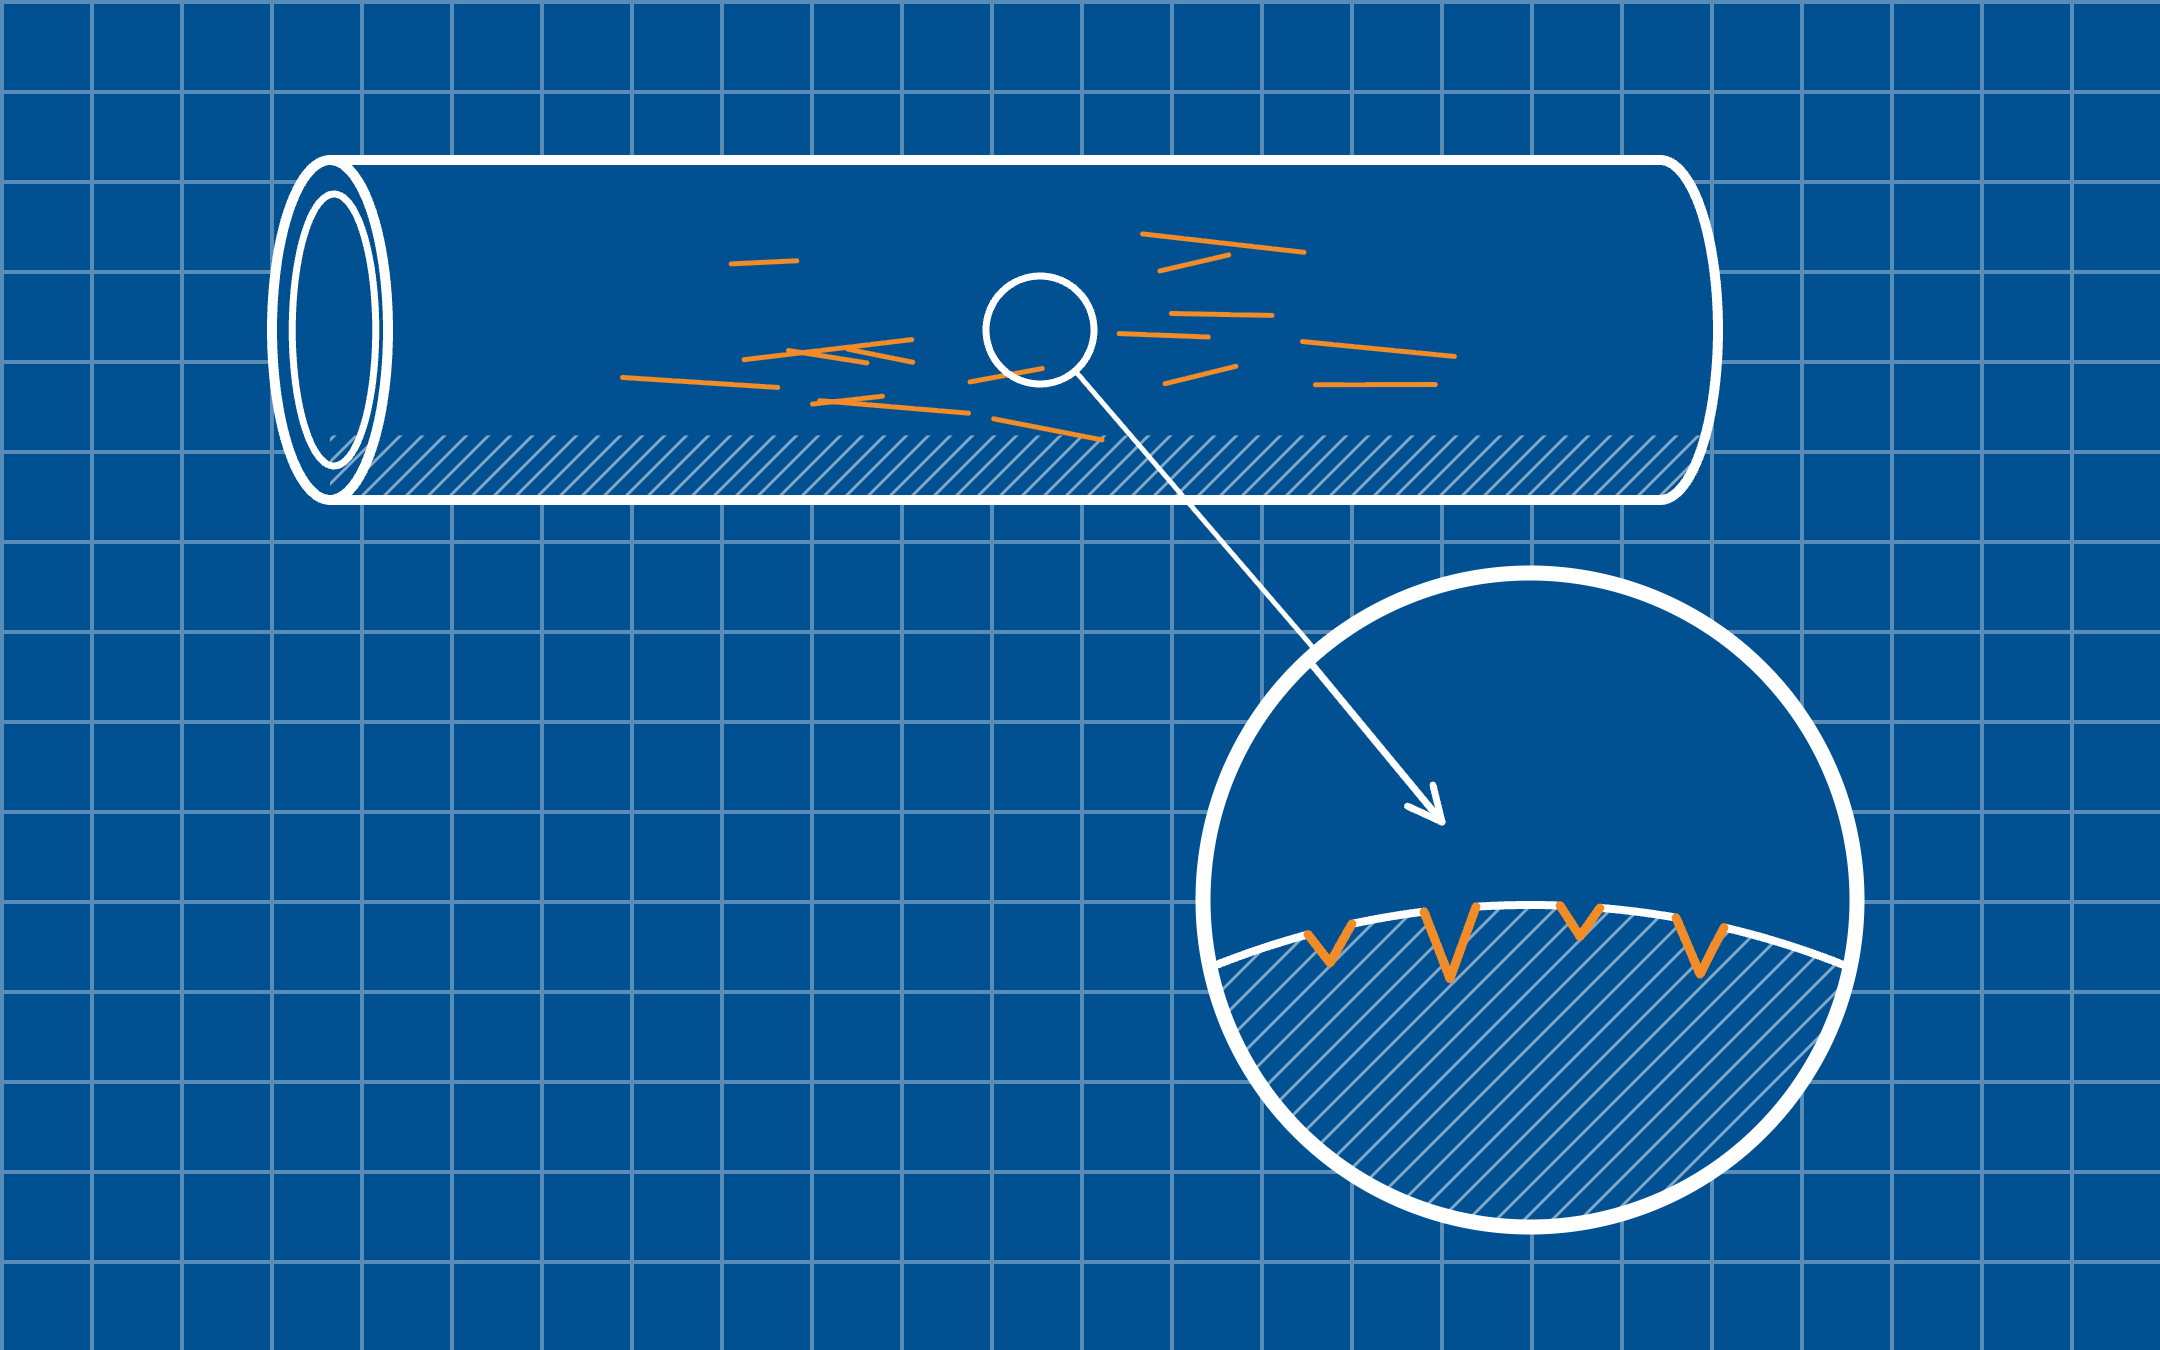
Éliminer les rayures sur une pièce ronde
Éliminez les rayures sur les tubes et les pièces rondes, de manière régulière tout autour.
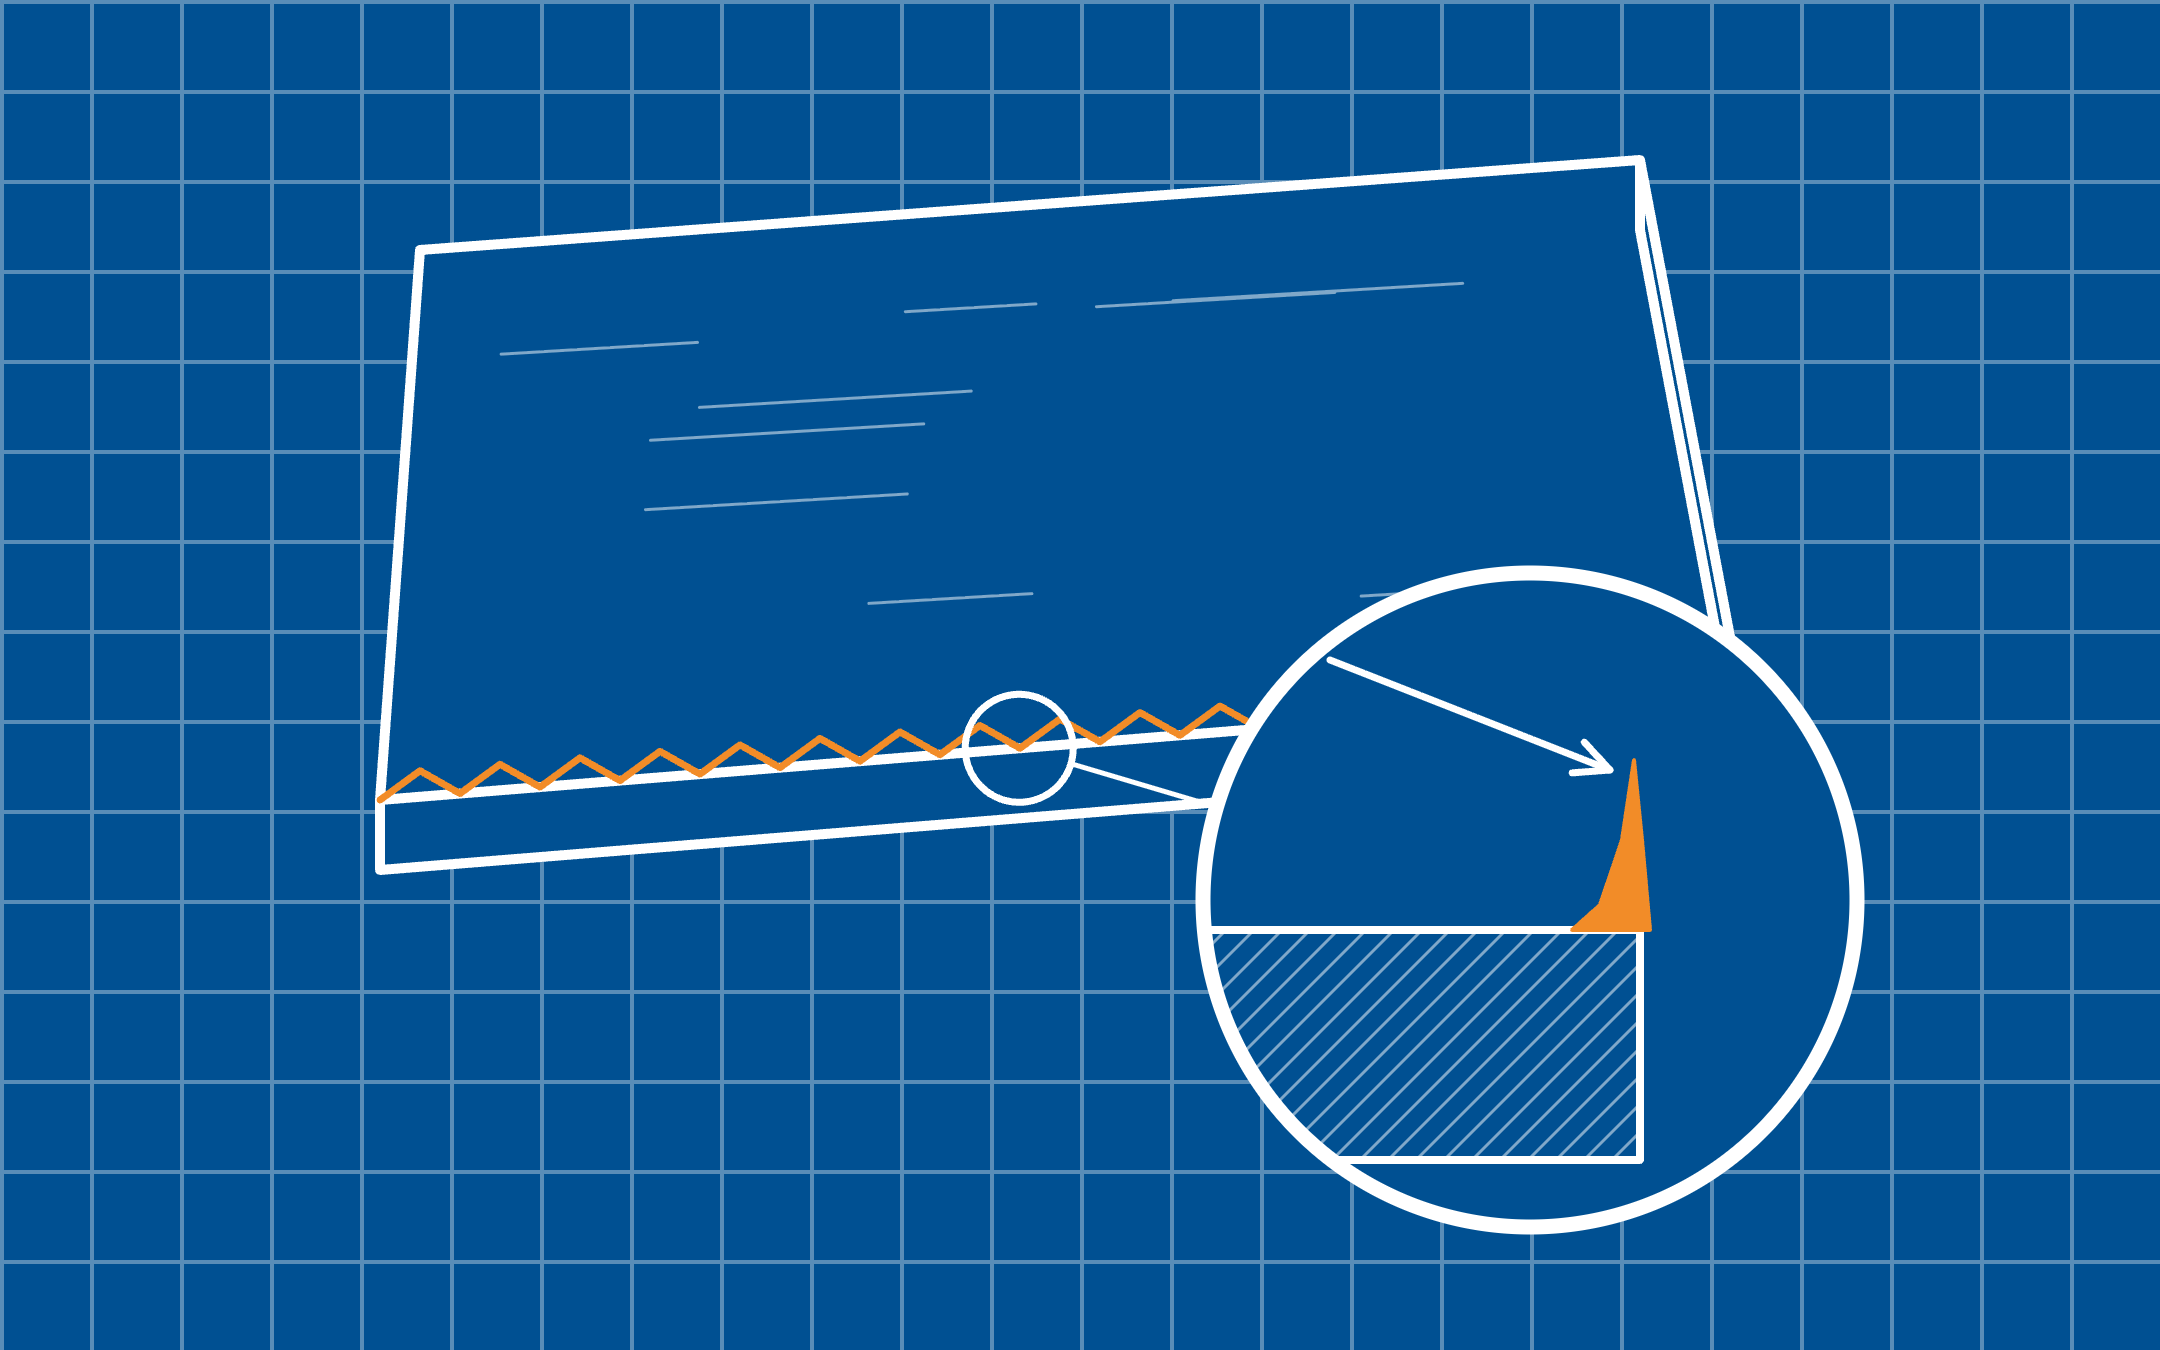
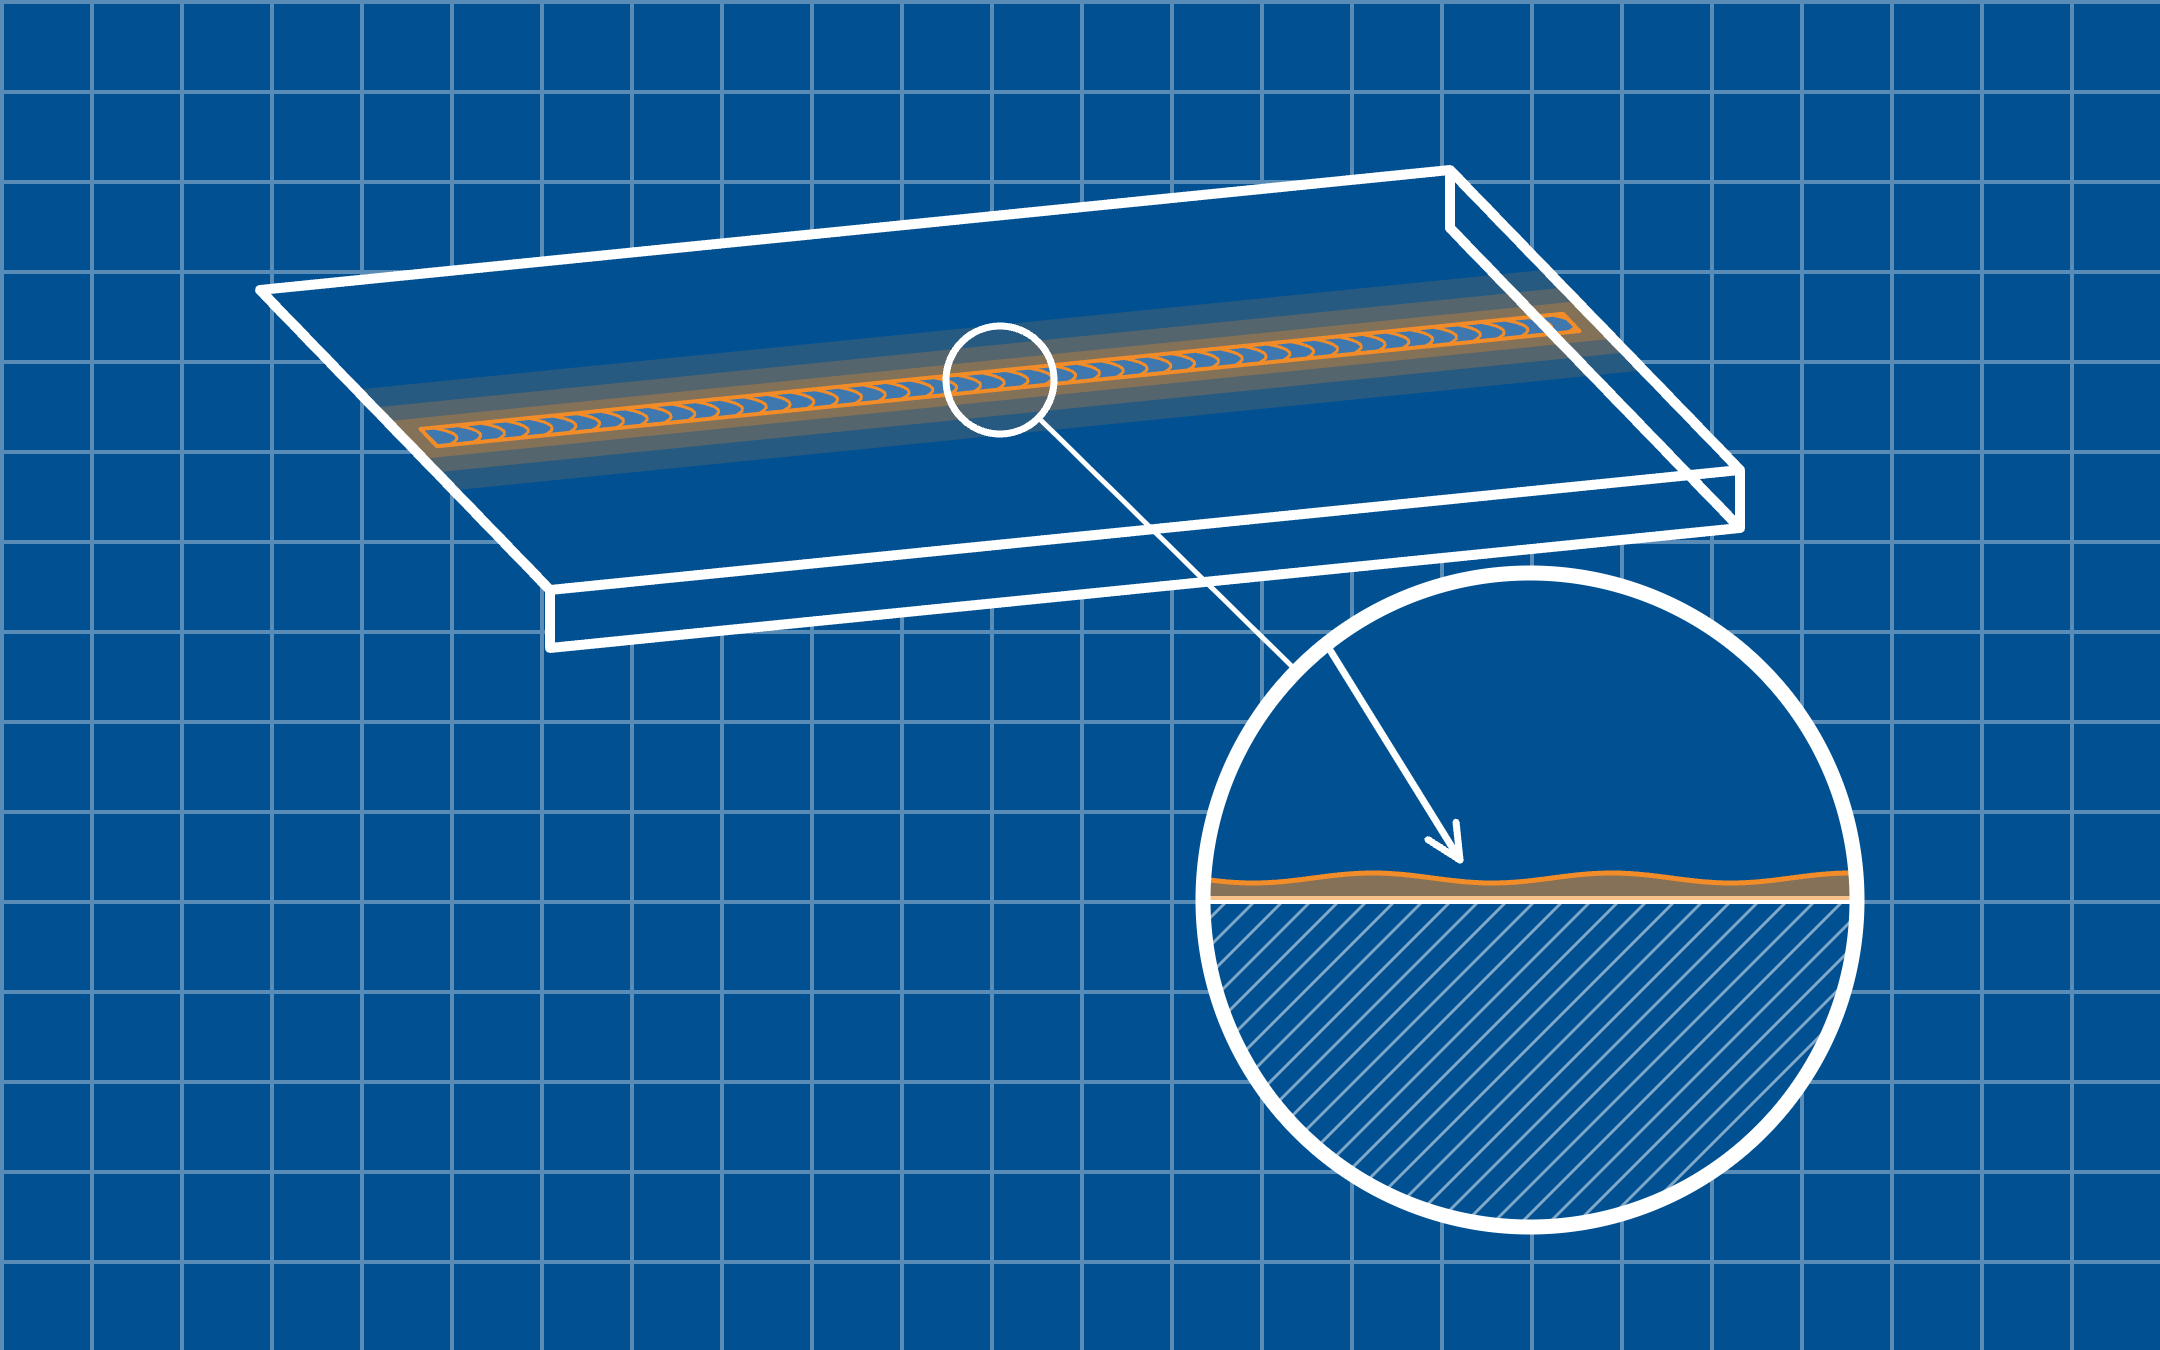
Éliminer les colorations de soudure ou la peinture
Éliminez mécaniquement les teintes de recuit et la peinture, sans décapage.
Finition
Une finition homogène que vous obtenez à chaque fois. Commencez toujours par le pré-meulage.
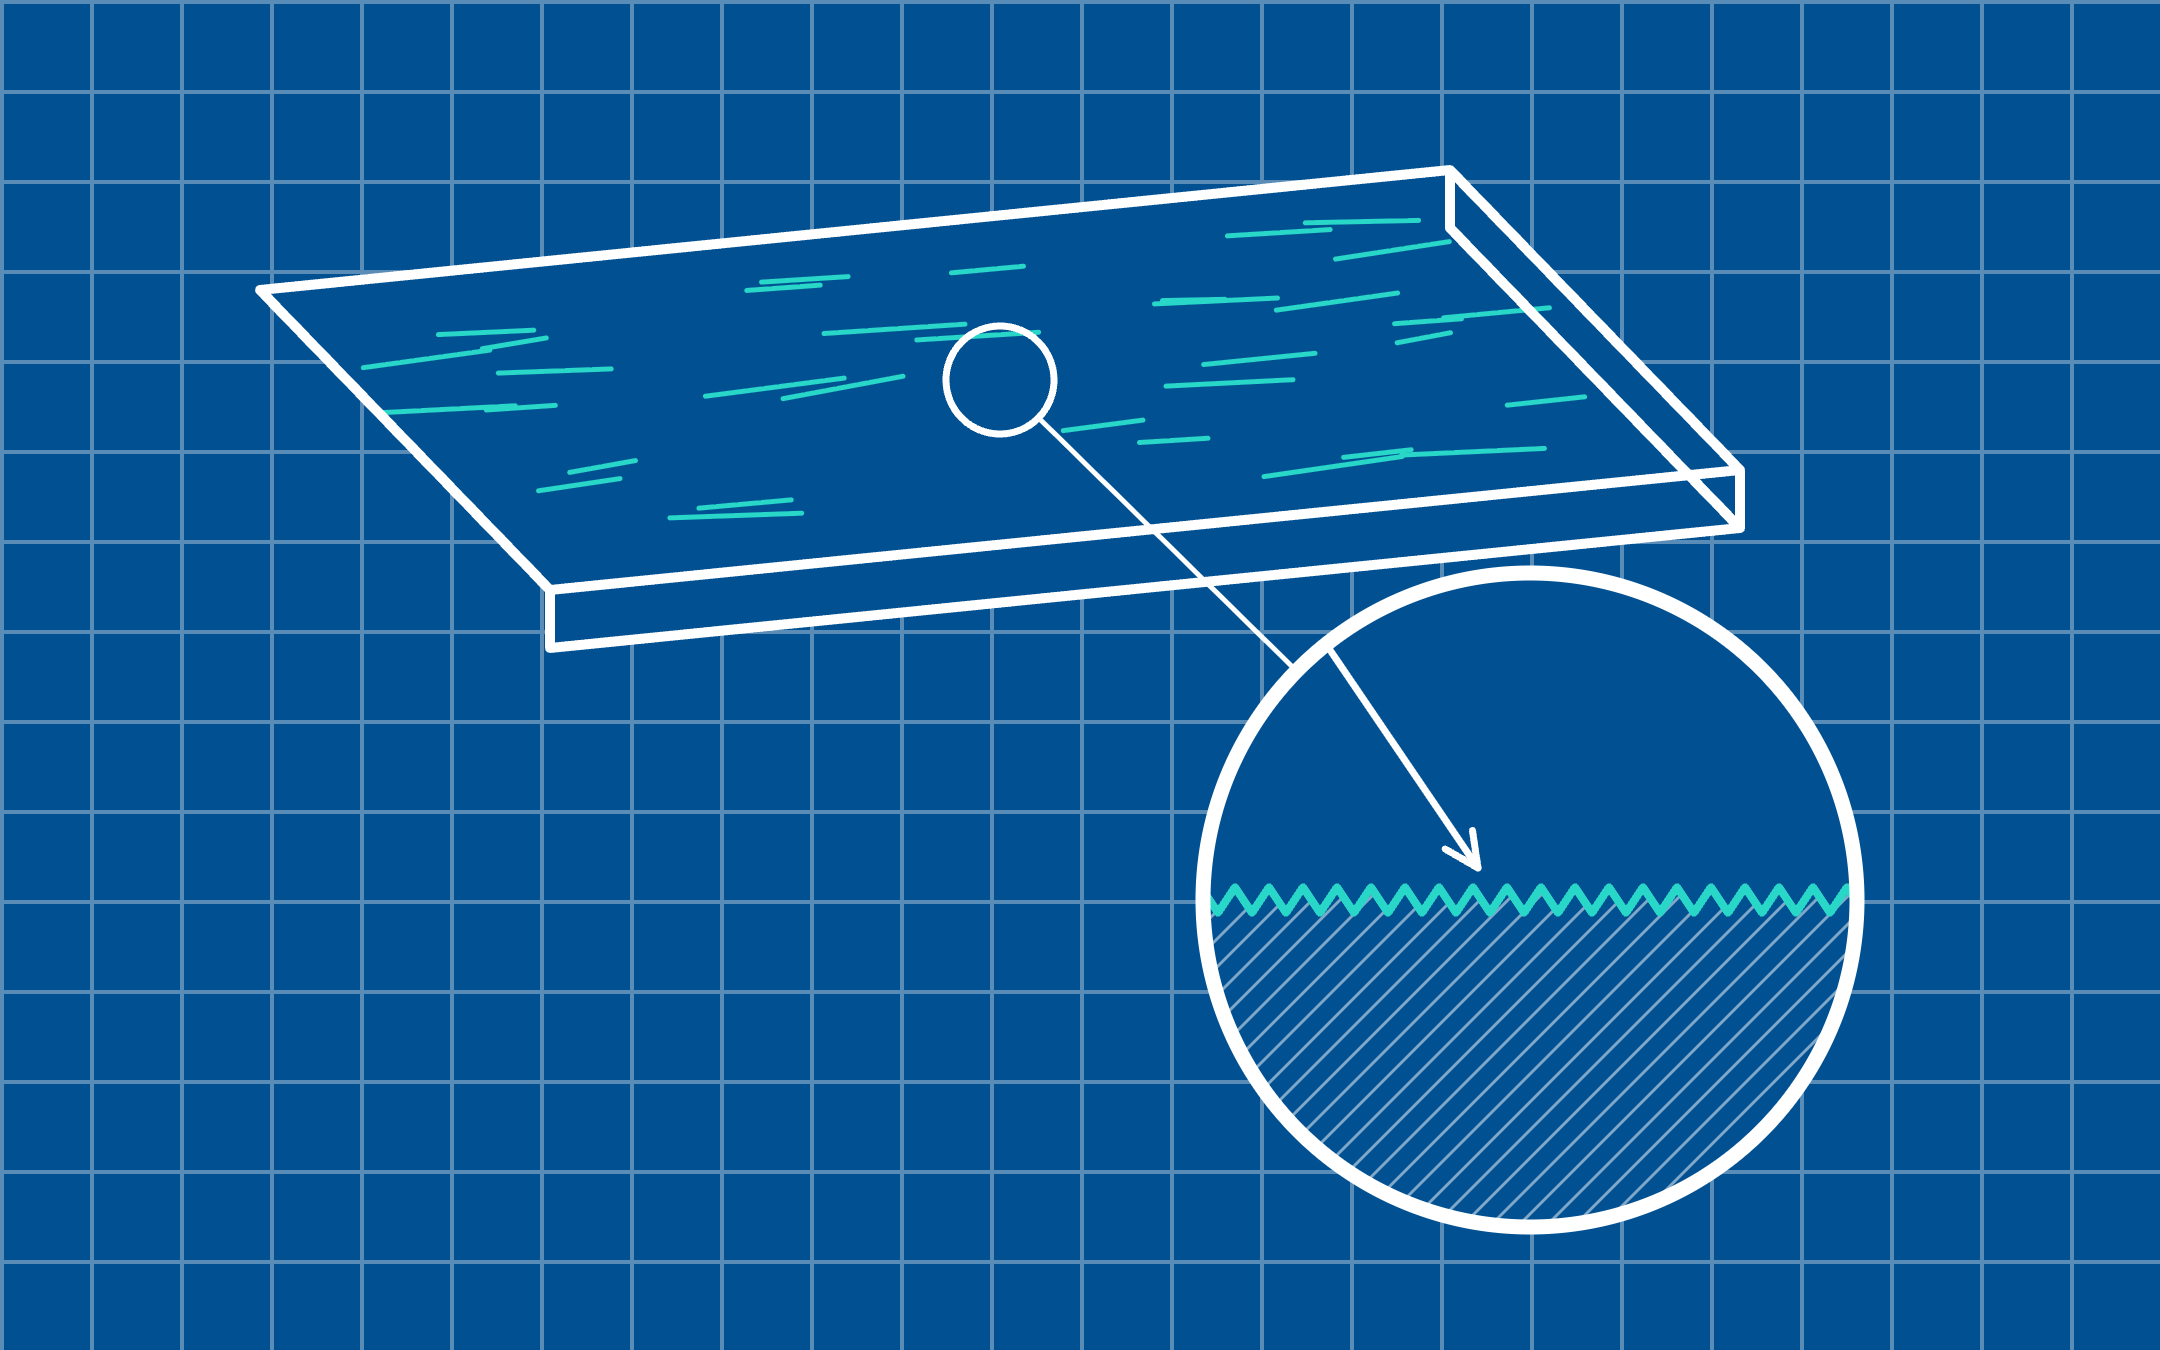
Pré-meulage avant la finition
La base de toute finition : une surface homogène sans rayures profondes, prête pour la dernière étape.
Choisissez votre finition
Après le pré-meulage, choisissez la finition que vous voulez obtenir.
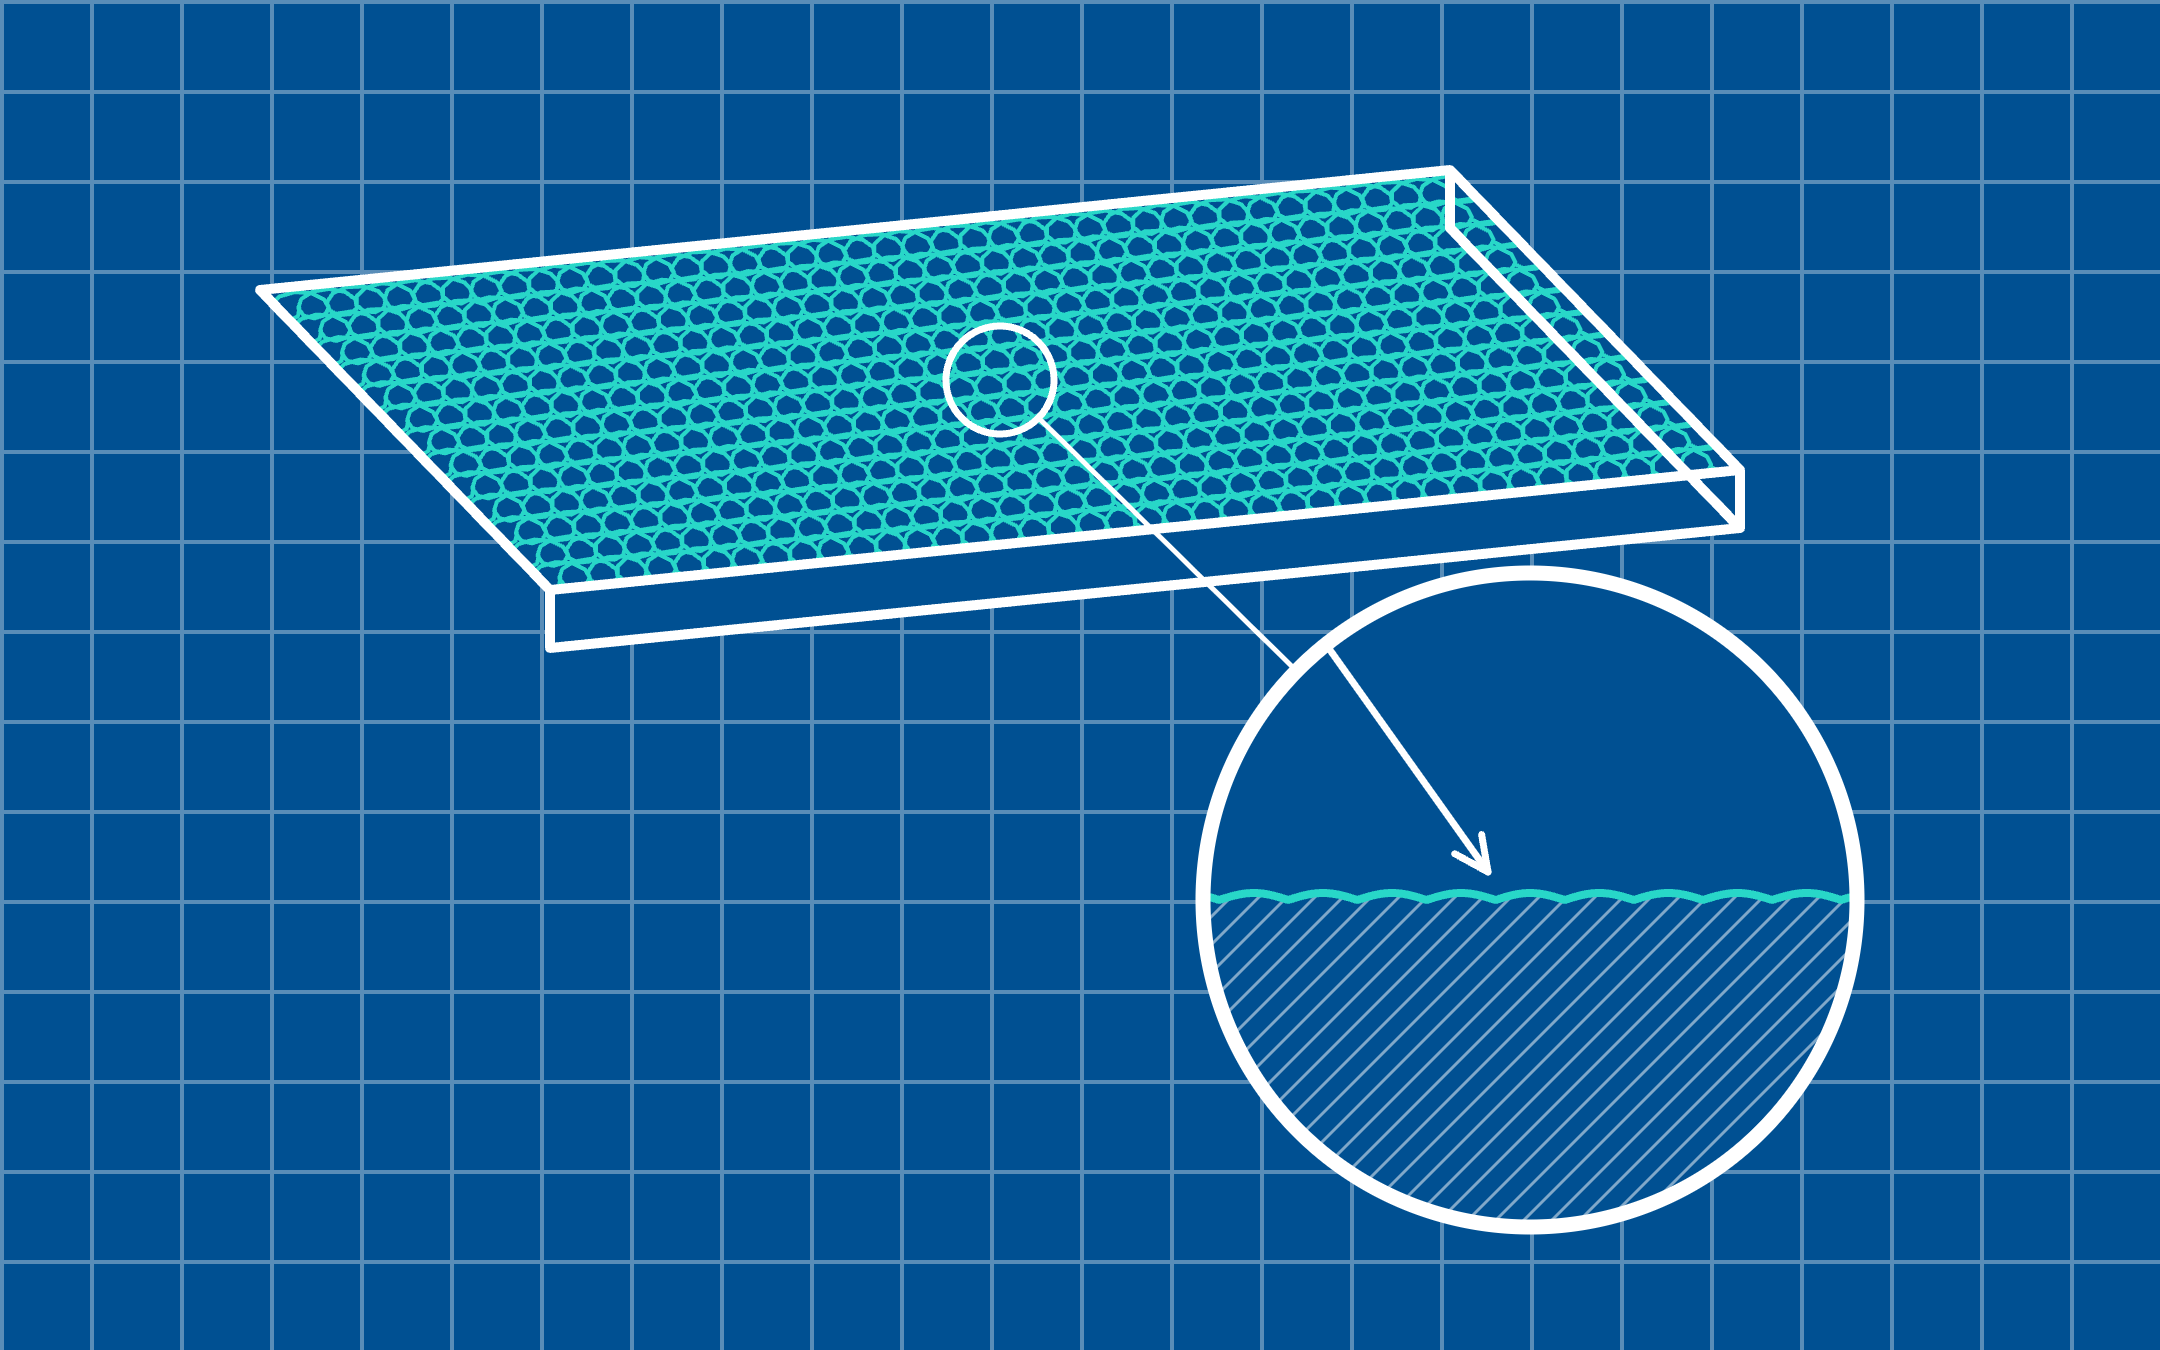
Texturation ou meulage orbital
Une structure homogène et mate sans sens de meulage visible.
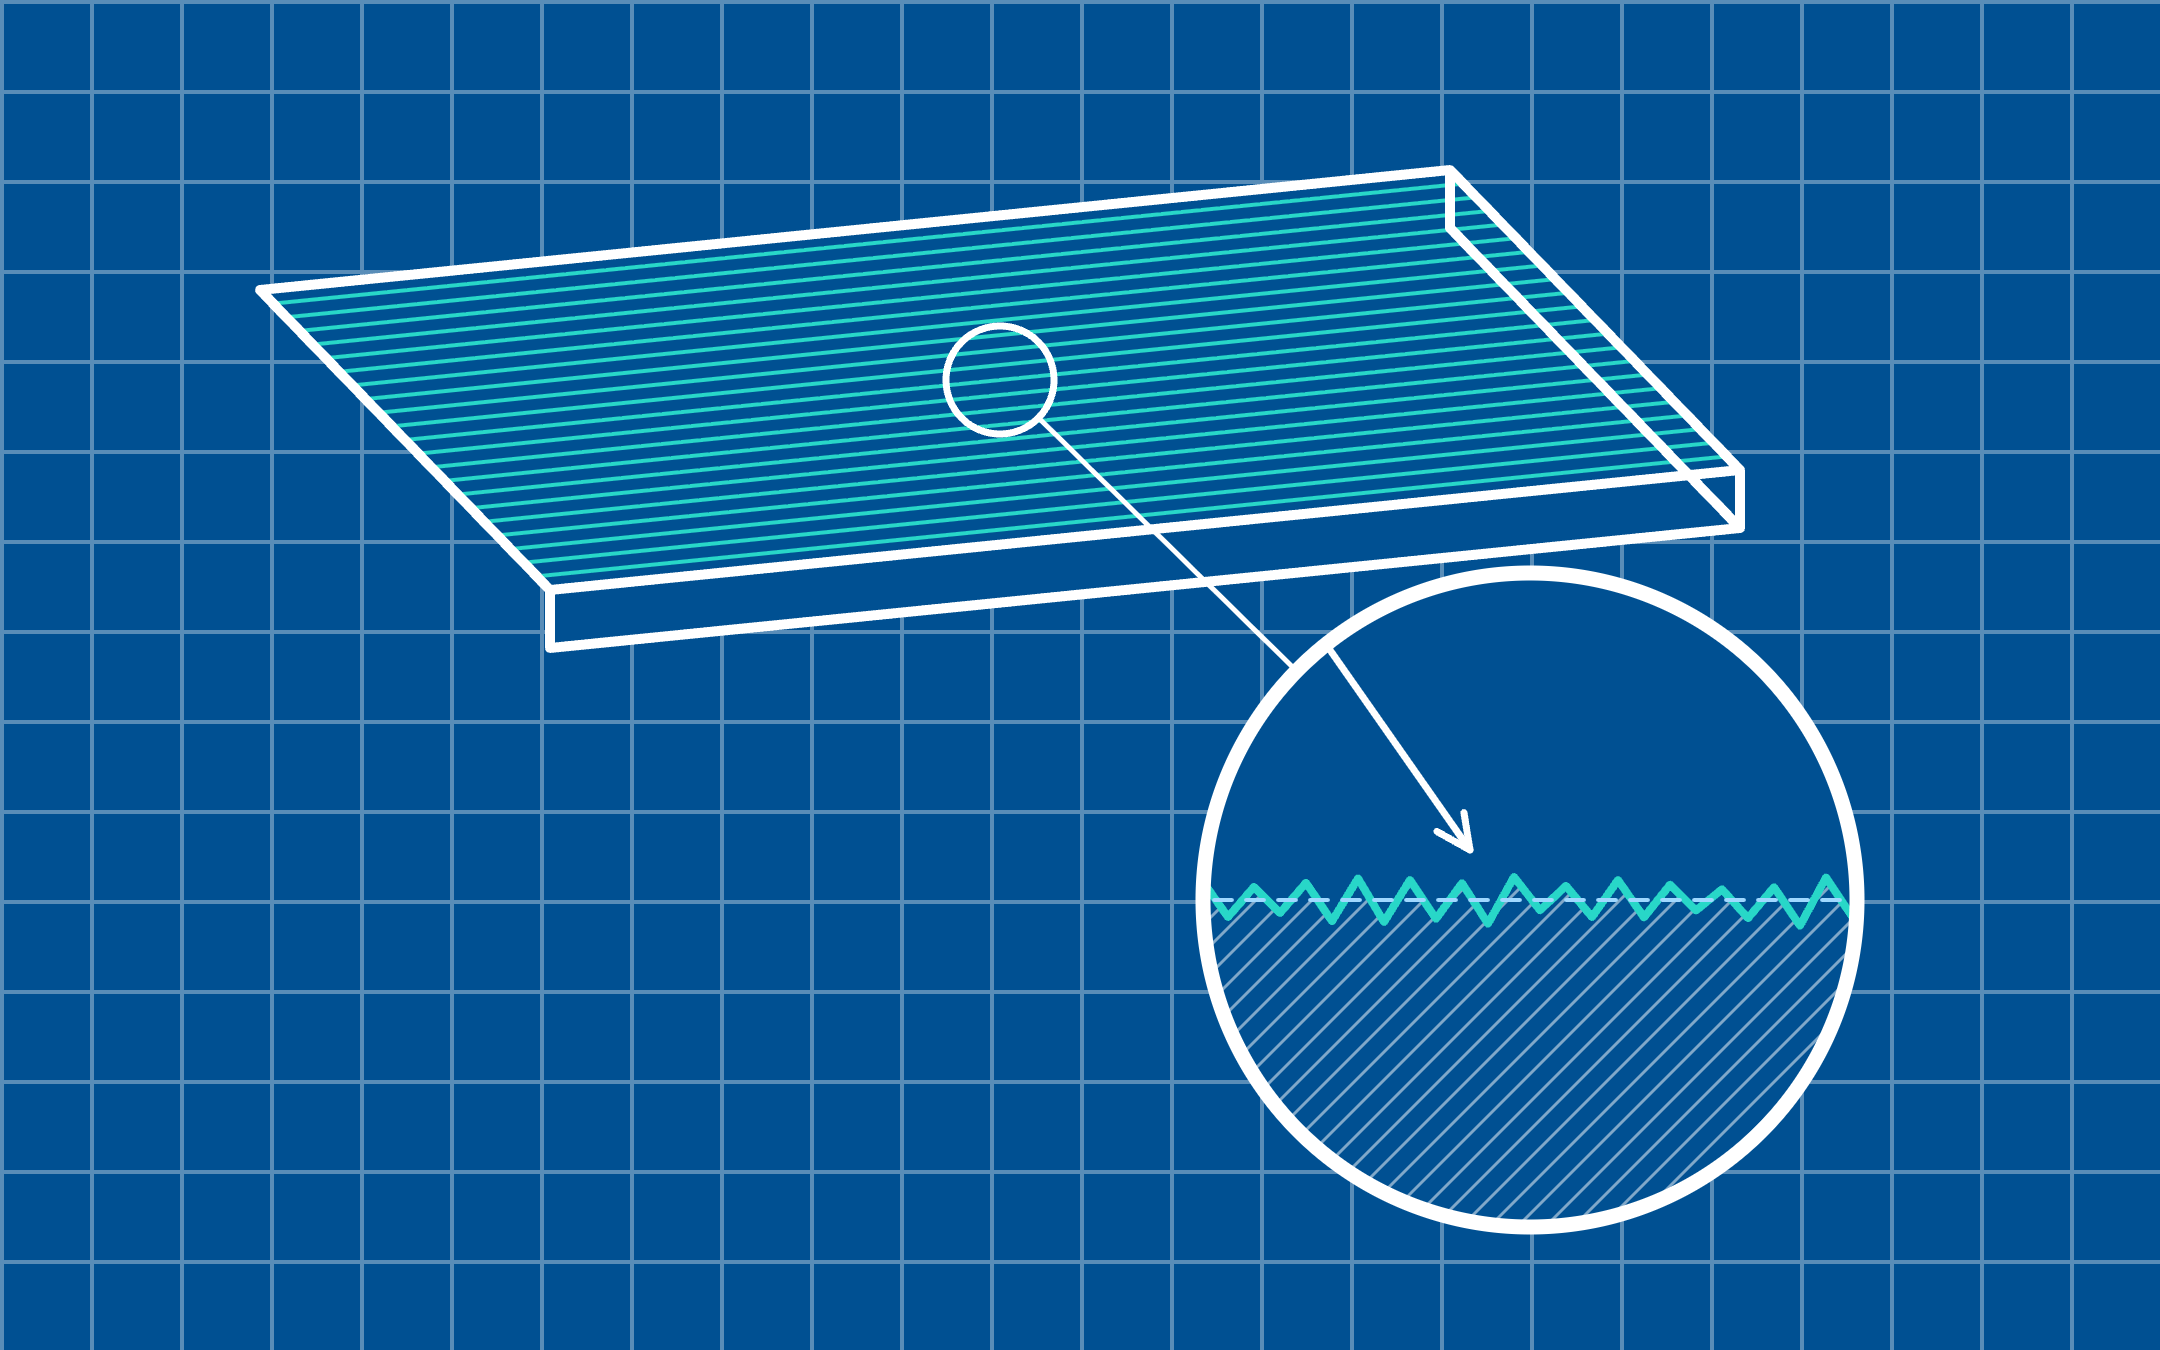
Meuler jusqu’à une valeur Ra cible
Lorsque vous devez atteindre une rugosité imposée.
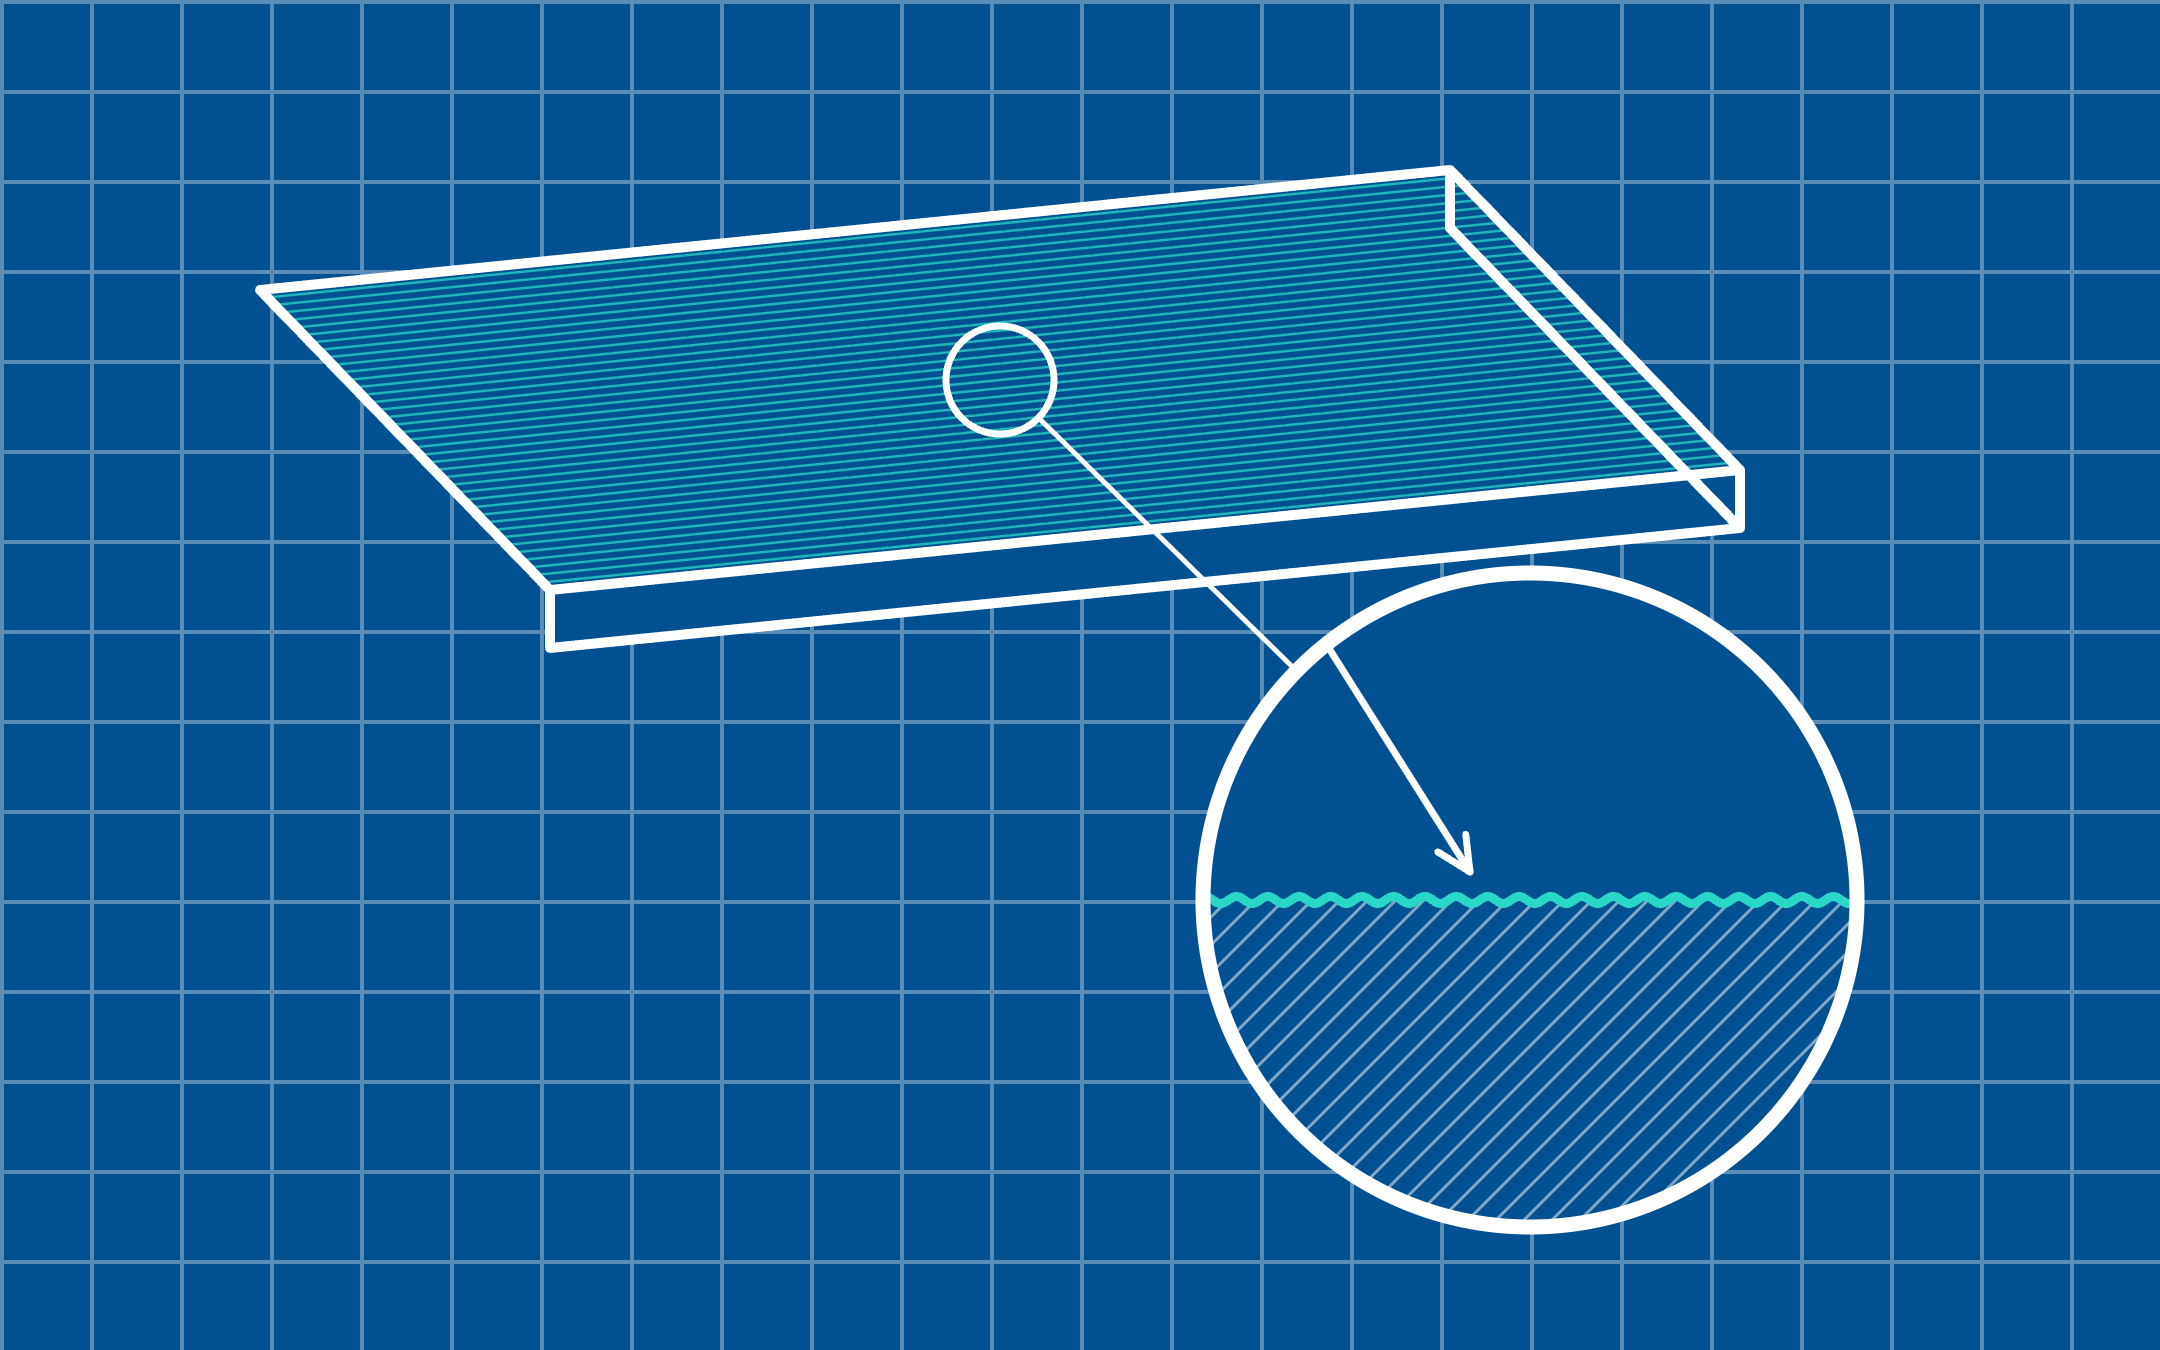
Erreurs fréquentes lors du travail de l’inox
L’inox est choisi pour sa durabilité, sa résistance à la corrosion et son aspect haut de gamme. C’est justement pourquoi les petites erreurs dans le choix du matériel ou la méthode se voient immédiatement dans la finition.
Abrasif inadapté
Coloration, déformation ou rayures profondes difficiles à éliminer.
Choisissez le bon produit à chaque étape ›Trop de chaleur
Teintes de recuit bleues ou jaunes et une structure altérée.
Éliminer la coloration de soudure ›Enlèvement de matière lent
Vous restez longtemps au même endroit et l’opération dure inutilement longtemps.
Éliminer les soudures plus vite ›Préparation insuffisante
Des rayures qui restent visibles à travers la finition, ou un sens de brossage irrégulier.
Bien pré-meuler ›Questions fréquentes sur le travail de l’inox
Quelle est la différence entre l’inox et l’acier inoxydable ?
Il n’y a aucune différence : inox est le nom courant de l’acier inoxydable. Aux Pays-Bas, on parle généralement de RVS. Sur ces pages, vous trouvez pour chaque opération les bons abrasifs pour l’inox.
Dans quel ordre meuler l’inox ?
Travaillez du grossier au fin, en trois étapes : d’abord éliminer la soudure, puis reprendre et nettoyer, et seulement ensuite finir. Ne sautez aucun grain, sinon les rayures de l’étape précédente restent visibles dans la finition.
Comment éviter la coloration lors du meulage de l’inox ?
La coloration est causée par la chaleur. Travaillez avec une pression légère, restez en mouvement et meulez par courts intervalles. Choisissez aussi des abrasifs qui meulent à froid, comme le disque auto-agrippant LKGR pour les soudures ou le disque unitized FAG pour la finition.
Quelle taille de grain faut-il pour meuler l’inox ?
Pour éliminer les soudures, on commence généralement avec le grain 40 à 80. Pour égaliser, utilisez le grain 120 à 180 et pour la finition le grain 240 ou plus fin. Une finition très utilisée est la finition brossée grain 320.
Pourquoi utiliser des abrasifs séparés pour l’inox et l’acier ?
Les abrasifs déjà utilisés sur de l’acier ordinaire laissent des particules de fer sur l’inox. Celles-ci rouillent et laissent des taches sur la surface. Utilisez donc des abrasifs séparés et des brosses en fil inox, comme la BRIS.
Peut-on éliminer la coloration de soudure sur l’inox sans décapage ?
Oui. Avec la ligne-F Rebel One, vous éliminez la coloration de soudure mécaniquement en une seule étape, sans acides. Vous trouverez plus d’explications sous éliminer la coloration de soudure sur l’inox.